

保持タンク、脂肪溶解装置、ポンプがどのようにしてチョコレート生産ラインをイライラさせずに稼働させ続けるか
単一のマシンよりも機器の継続性が重要である理由
チョコレート生産ラインは、1 台の機械の構造が不十分なために故障することはほとんどありません。塊が長時間放置されすぎたり、不均一に冷却されたり、焼き戻し段階で数分かけて作成された結晶構造が引き裂かれるほどの速さでパイプに押し込まれたりする場合、機械間の隙間で機能しません。中規模の製菓工場を経験したことのある人なら誰でも、このパターンを知っています。測定値ではテンパリング曲線は完璧に見えますが、完成したバーは 3 週間経っても棚に並んでいます。原因が気性そのものであることはほとんどありません。これは、チョコレートがテンパリングマシンを出た後、型に到達する前に起こったことです。
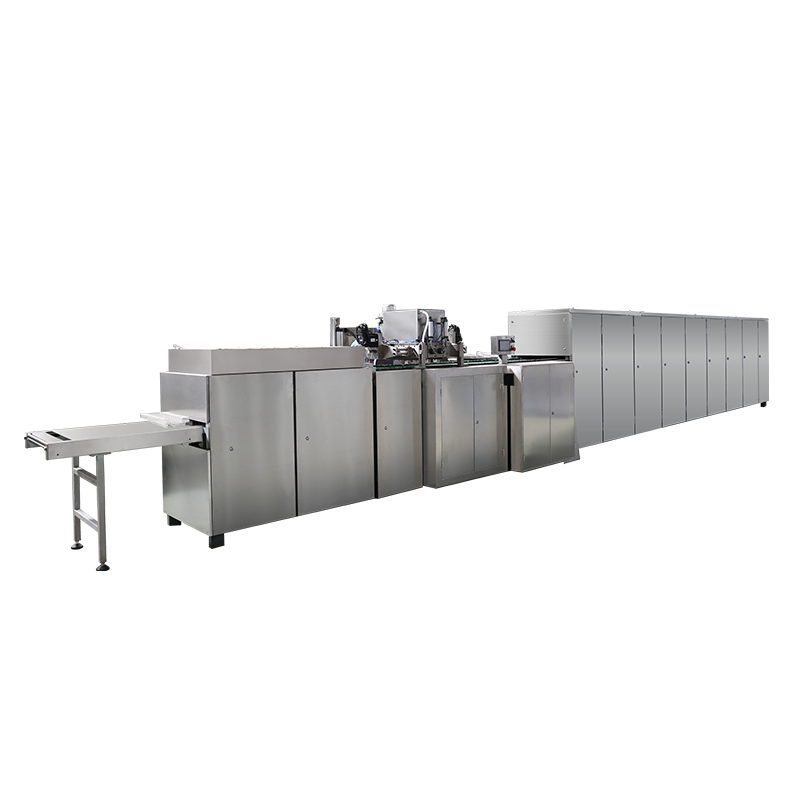
ここでは、保持タンク、脂肪溶解タンク、移送ポンプがライン内で役割を果たします。これらはチョコレート加工機械のレイアウトの結合組織であり、その仕事は地味ですが容赦のないものです。つまり、塊を適切な温度に保ち、適切な速度で動かし続け、その間に結晶格子をできるだけ乱さないようにすることです。
すべての強化バーの背後にあるコア機器チェーン
各マシンを個別に見る前に、他のマシンと比較してどの位置にあるかを確認すると役立ちます。以下の表は、生脂肪の準備から、焼き戻された塊が型、エンローバー、またはディスプレイに到達する時点までの、チョコレート加工ラインで見られる典型的な順序を示しています。 チョコレートファウンテンマシン 小売サービス用。
| ステージ | 代表的な設備 | 主な役割 | スキップした場合の失敗のリスク |
|---|---|---|---|
| 脂肪の準備 | RYJ脂肪溶解タンク | ココアバターまたは複合脂肪を均一な液体に溶かします。 | 未溶解の脂肪結晶がバッチ全体に浸透します |
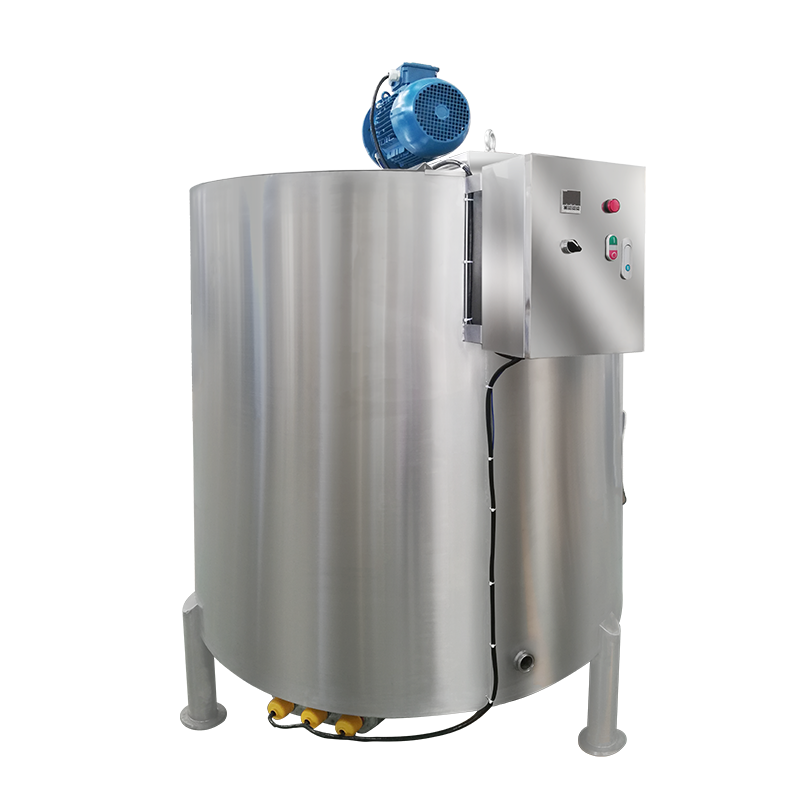
| 大容量ストレージ | QBJシリーズ チョコレートホールディングタンク | 混合と焼き戻しの間で体積を緩衝し、質量を安定した焼き戻し前の温度に保持します。 | 温度ドリフトにより下流で不均一な焼き戻しが発生する |
| テンパリング | 連続またはバッチ式チョコレートテンパリングマシン | 制御された比率の安定したカカオバター結晶を構築します | チョコレートが鈍くなったり、柔らかくなったり、縞模様が見えたりする |
| 転送 | DTJ チョコレート ポンプ | せん断損傷を与えることなく、焼き戻し済みの塊を金型、エンローバー、またはファウンテンに移動します | 過剰なせん断により結晶の種が破壊され、再焼き戻しが必要になります |
| 成形またはエンロービング | デポジッター、エンローバー、またはファウンテンユニット | 最終製品の成形とコーティング | 流量制御が不十分だと重量のばらつきや表面欠陥が発生します |
このチェーンの各段階は、温度と一貫性を維持する前の段階に依存します。明確に指定された 工業用チョコレートテンパリングマシン タンクに供給するタンクが変動する温度で質量を供給する場合、または最終製品を移動させるポンプが金型に向かう途中で製品を激しく撹拌しすぎる場合、一貫性のない出力が生成される可能性があります。
QBJ シリーズ チョコレート保持タンク: 温度安定性を守るバッファー
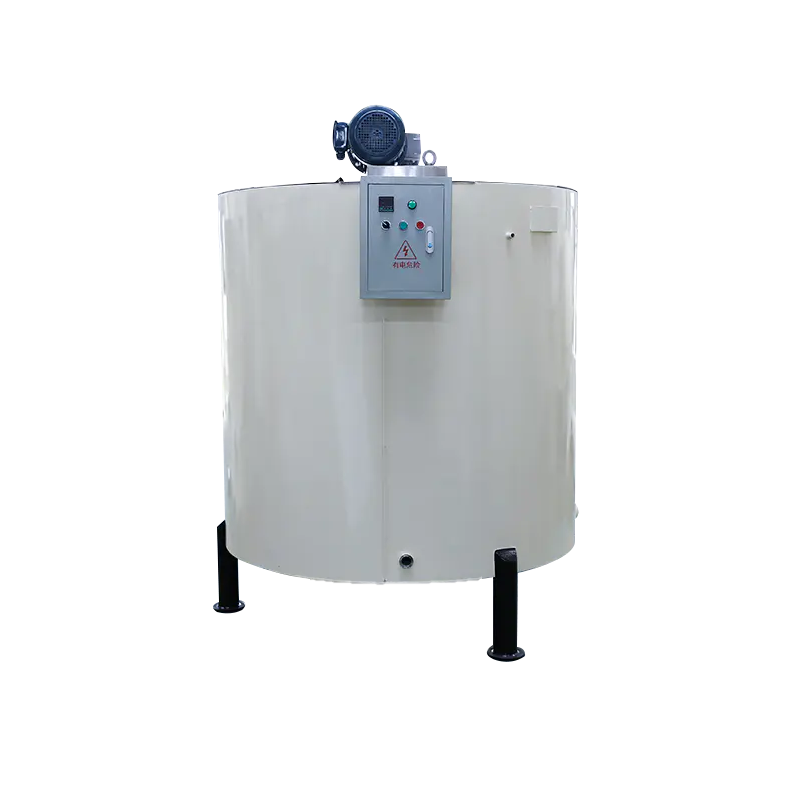
保持タンクは外側から見るとシンプルに見えます。撹拌機と温度コントローラーを備えたジャケット付きの容器です。実際には、一度に 3 つのジョブを実行します。テンパリング段階で消費されるよりも早く大量生産されたものを保管し、その塊を狭い温度範囲に維持してテンパリング機が一貫した入力を受け取り、連続的な低速撹拌によるカカオ固形物や砂糖粒子の沈降を防ぎます。
中規模事業に見られる典型的な仕様
- 保持容量は通常、パイロットラインの 300 リットルから、連続生産の場合は 3,000 リットル以上までの範囲です。
- 焼き戻し前に質量を 40 ~ 45 度の範囲に維持するための水またはオイルのジャケット
- タンク壁に沿った焦げ付きを防ぐ、低せん断の掻き取り表面撹拌機
- 移送ポンプに直接接続された底部取り付けまたは側面取り付けの出口
貯蔵タンクのサイズを小さくすると下流側の問題が発生する理由
バッチ出力に比べて保持タンクのサイズが小さい場合、オペレーターはタンクを空にしたり満タンにしたりを繰り返すことになります。詰め替えるたびに、焼き戻し温度ですでに安定していたチョコレートに、新鮮で温かい塊の塊が入ります。その後、テンパリングマシンは一貫性のないフィードを受け取り、テンパリングユニット自体には何も変化がないにもかかわらず、完成品は実行ごとに目に見える変化を示します。
RYJ 脂肪溶解タンク: ミキサーに到達する前にココアバターを準備
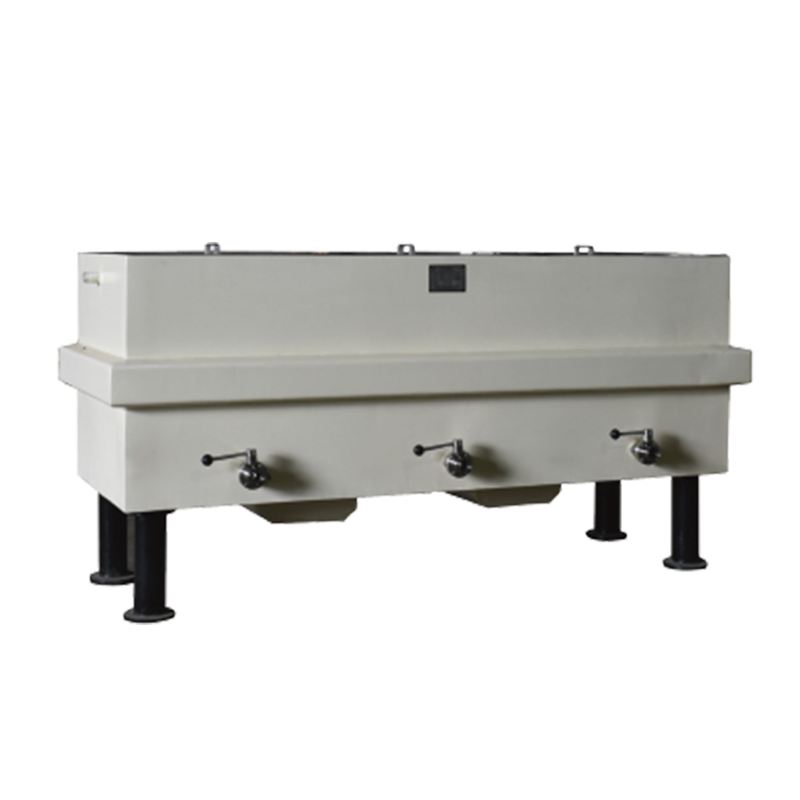
ココアバターと多くの複合脂肪は、固体のブロックまたはフレークの状態で工場に届きます。レシピに入れる前に、焦げたり、フレーバー化合物を分解するほど長時間高温に保ったりせずに、均一に溶かす必要があります。これが脂肪溶解タンクの特有の仕事であり、温度と撹拌の要件が異なるため、脂肪溶解タンクは保持タンクとは別の機械です。
| パラメータ | 代表的な範囲 | 理由 |
|---|---|---|
| 融解温度 | 45~55度 | 脂肪結晶を完全に液化するのに十分な高さ、酸化を避けるのに十分な低さ |
| 加熱方法 | 間接ジャケット、水または蒸気 | 脂肪を焦がす直火のホットスポットを防ぐ |
| 撹拌速度 | 低から中程度 | 空気を取り込まずに均一な熱分布 |
| バッチサイクル | 体積とジャケットの表面積によって異なります | タンクが大きいほど、それに比例して長い溶解サイクルが必要になります |
小規模施設でよくある見落としは、脂肪の溶解と質量保持の両方に単一の多目的タンクを使用していることです。これは少量では機能しますが、タンクは一度に 1 つの作業しか実行できないため、スループットが増加するとボトルネックになります。 2 つの機能を分離し、専用の RYJ脂肪溶解タンク 保持タンクに供給すると、保持タンクから中断することなくテンパリング段階に供給されている間、脂肪の調製が継続的に実行されます。
DTJ チョコレート ポンプ: 焼き戻しを元に戻さずに焼き戻し済みの塊を移動

テンパリングにより、限られた時間と温度で安定したココアバター結晶の特定の集団が構築されます。その構造が存在すると、金型に到達する前に機械的応力によって破壊される可能性があります。このため、焼き戻し後に使用するポンプは焼き戻しマシン自体と同じくらい重要です。
チョコレートグレードのポンプと一般的な液体ポンプの違い
- 高速インペラを使用するのではなく、制御された安定した速度で質量を移動させる容積式設計
- ジャケット付きハウジングによりポンプ本体を焼き戻し温度に保持し、ポンプ内に不要な結晶が発生する可能性のある局所的な冷却を防ぎます。
- 薄い液体用に設計されたポンプと比較して、広い内部クリアランスによりせん断を最小限に抑えます。
- 衛生的で簡単に分解できる構造で、製品の実行の合間に洗浄が可能
A DTJ チョコレート ポンプ 焼き戻し機とデポジッターの間に座って、静かではあるが重要な作業を行っています。つまり、堆積重量が許容範囲内に収まるよう流量を十分に一定に保ち、焼き戻しがトリップ中に耐えられるように剪断力を十分に低く保ちます。
チョコレートテンパリングマシンが大規模ラインに適合する場所
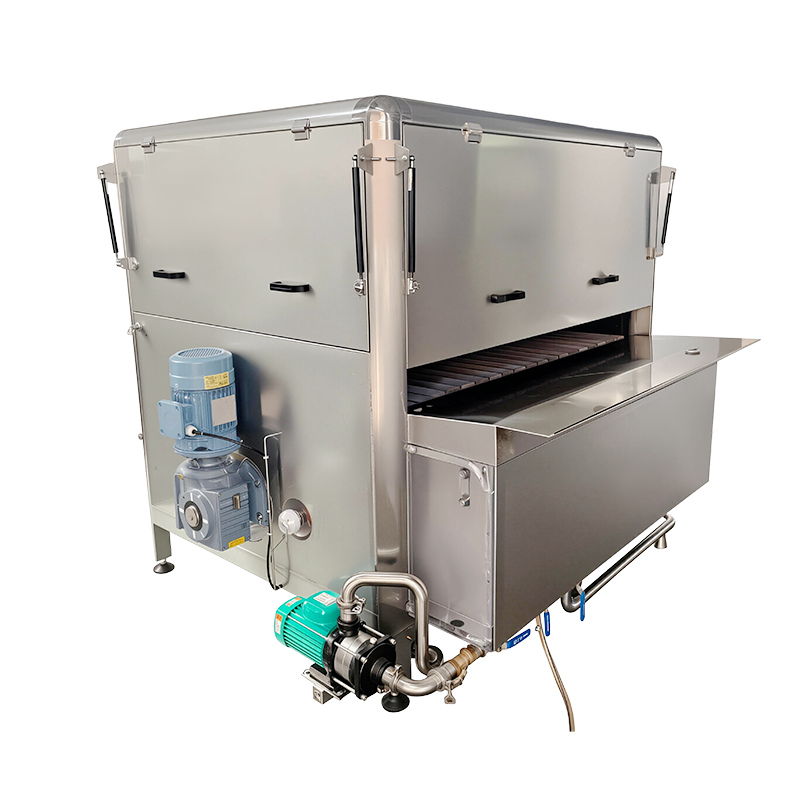
A チョコレートテンパリングマシン これは、下流のすべてが依存する結晶構造を実際に作成する段階です。このプロセスでは一般に、単一の温度ステップではなく、3 つの定性的な段階を経て塊を移動させます。つまり、いくつかの結晶形態の発達を促進する初期冷却段階、安定性の低い形態を溶かす制御された再加熱段階、そして安定した形態のみを無傷で残す最終保持段階です。連続焼戻し機は大量生産ライン向けにこの曲線を自動化しますが、バッチ焼戻し機は小規模またはより多様な生産工程に適しています。
工業用焼き戻し装置と小型焼き戻し装置の違い
すべてのアプリケーションに完全な連続線が必要なわけではありません。あ 業務用チョコレートテンパリングマシン パン屋や菓子工房向けのサイズでは、バッチごとに 15 ~ 50 キログラムを処理できる可能性がありますが、 工業用チョコレートテンパリングマシン エンロービングラインに供給すると、1 時間あたり数百キログラムを処理できます。カウンタートップでも チョコレートファウンテンマシン イベントケータリングに使用されるチョコレートは、はるかに小規模な同じ基本原則に基づいています。ファウンテンユニット自体は、生の塊からテンパリングを構築するように設計されていないため、循環中に流動性と光沢を保つために、すでにテンパリングされているか、特別に配合されたチョコレートが必要です。
生産量に応じたチョコレート加工機械の選択
タンクのサイズ、溶解能力、ポンプの仕様の選択は、機械の仕様のみではなく、実際の 1 日の処理量に基づいて開始する必要があります。次のアプローチは、行のサイズを決定する実用的な方法です。
- シフトごとに必要な最終製品の最大キログラムを計算し、予想される廃棄物と再作業を含む未処理の質量体積を逆算します。
- 洗浄時間の余裕を持って、1 つの生産シフト内で完全な溶解サイクルを完了できるように脂肪溶解タンクのサイズを決定します。
- 保持タンクのサイズは、少なくとも 1 回のテンパリング サイクルの容量をバッファできるようにすることで、溶解タンクが動作している間はテンパリングが枯渇することがありません。
- 最も遅い下流ステージがライン全体のペースを決めるため、ポンプ流量はタンク出口容量ではなく、デポジッターまたはエンローバーの吸気量に合わせてください。
- 移送経路のどこかに 1 つのコールド スポットがあると、不要な結晶が発生する可能性があるため、タンク、ポンプ、接続配管全体でジャケットの温度制御が一貫していることを確認します。
施設規模別早見表
| 施設の種類 | 約毎日の生産量 | 保持タンク範囲 | ポンプの種類 |
|---|---|---|---|
| 職人またはパン屋のワークショップ | 200kg未満 | 100~500リットル | 小さな容積、手動制御 |
| 中規模製菓工場 | 200~2,000kg | 500~1,500リットル | ジャケット付き容積式、自動流量制御 |
| 大量産業用ライン | 2,000kg以上 | 1,500 ~ 3,000 リットルまたは複数のタンク | 並列デポジターに供給する複数の同期ポンプ |
優れた機器を台無しにする一般的な統合ミス
焼き戻しに関連した品質に関する苦情のほとんどは、マシン自体ではなく、機器の接続方法に関するいくつかの繰り返し発生する問題に遡ります。
- 保持タンクと焼き戻し機の間には、断熱されていない、またはジャケットのないパイプが通っており、局所的な冷却が可能です。
- ポンプ速度が必要以上に高く設定されており、焼き戻し直後に安定した結晶を破壊するせん断が発生します。
- タンクを部分的に空のまま長期間保持すると、表面とタンク壁の間に温度勾配が形成される
- サイクルタイムを短縮するために溶解タンクを推奨範囲を超えて操作すると、脂肪の分解や異臭が発生する危険性があります。
- ポンプのクリアランスに蓄積する脂肪残留物を考慮しない洗浄スケジュールにより、流量精度が徐々に低下します
- 異なる融点を考慮せずに、同じ融解サイクルで異なる起源の脂肪バッチを混合する
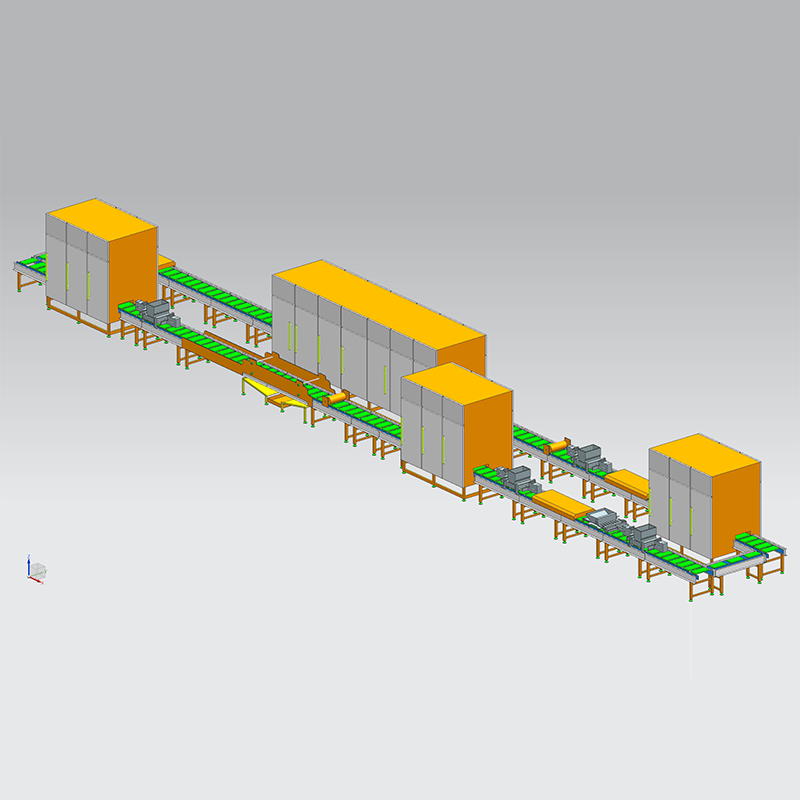
転送パスの簡略図
以下の図は、脂肪の準備から完成した成形品に至るまでの一般的なシーケンスの概要を示しており、各機器が他の機器と相対的にどこに配置されているかを示しています。
機器の精度を維持するメンテナンスと衛生管理の実践
チョコレート加工機械は、ほとんどの場合、突然故障するわけではありません。それは漂います。一度正確な流量を供給したポンプは、内部クリアランスが磨耗したり、残留物が蓄積したりすると、徐々に流量がわずかに減少します。かつて厳密な温度制御を維持していた保持タンクは、ジャケットのスケールが熱伝達効率を低下させるとドリフトします。定期的なメンテナンス間隔により、このドリフトが製品の欠陥として現れる前に検出されます。
| コンポーネント | 推奨チェック | 周波数 |
|---|---|---|
| タンクジャケットを保持 | 実際の質量温度をコントローラーの読み取り値と照合して確認する | 毎週 |
| 溶解タンク撹拌機 | 摩耗を検査し、溶融分布が均一であることを確認する | 毎月 |
| 転送 pump seals | 漏れや内部すきまの摩耗をチェックする | 毎月 |
| パイピングとジャケットライン | 表面温度チェックを使用してコールドスポットがないことを確認する | 毎週 |
| システム全体の定置洗浄サイクル | 残った脂肪と糖分の蓄積を洗い流す | 製品切り替えごとまたは毎日 |
よくある質問
Q1: 貯蔵タンクと脂肪溶解タンクの違いは何ですか?
保持タンクは、完成したチョコレート塊を安定したプレテンパー温度で保管し、製造段階間の容量を緩衝します。脂肪溶解タンクには別の目的があります。つまり、固体のココアバターまたは複合脂肪をレシピに組み込む前に高温で液化します。両方の作業に 1 つのタンクを使用するのは、生産量が少ない場合にのみ機能します。
Q2: テンパリングマシンがすでに正しく機能しているのに、なぜポンプの選択が重要なのでしょうか?
テンパリングしたチョコレートには繊細な結晶の種が含まれています。高せん断または一貫性のない流量を伴うポンプは、移送中にその構造を物理的に破壊する可能性があり、たとえ焼き戻しステップ自体が正しく実行されたとしても、オペレーターは塊を再焼き戻しするか、低品質の仕上げを受け入れることを余儀なくされます。
Q3: チョコレートファウンテンマシンは単独でチョコレートをテンパリングできますか?
一般的にはノーです。チョコレート ファウンテン マシンは、展示または提供の目的で、すでに流動性のあるチョコレートを一貫した光沢のある流れで循環させ続けるように設計されています。完全なテンパリング曲線を実行するように作られていないため、ファウンテンで使用されるチョコレートは通常、完全なテンパリングサイクルがなくても流動性を保つように事前にテンパリングされているか、特別に配合されています。
Q4: 貯蔵タンクはどのくらいの頻度で完全に空にして清掃する必要がありますか?
これは生産スケジュールと製品の切り替えによって異なりますが、ほとんどの施設では、時間の経過とともに温度制御に影響を与える可能性のある相互汚染や残留物の蓄積を防ぐために、少なくとも毎日、異なるチョコレートの種類またはアレルゲンプロファイル間で常に完全な定置洗浄サイクルを実行しています。
Q5: 油脂溶解槽の溶解ムラの原因は何ですか?
不均一な溶解は、通常、撹拌が不十分であること、タンク表面全体でジャケットが不均一に加熱されること、または定格容量を超えてタンクに過負荷がかかり、外層が中心よりも前に溶解することが原因で発生します。バッチサイズをタンクの定格溶解能力に合わせることで、これらのケースのほとんどが解決されます。
Q6: 現在の装置レイアウトが生産量に対して過小であるかどうかを確認するにはどうすればよいですか?
一般的な兆候としては、テンパリング機のバッチ間の原料不足、保持タンクが空と満杯を繰り返す際の頻繁な温度変動、または下流の成形またはエンロービング装置と歩調を合わせるために移送ポンプを異常な高速で動作させる必要があるなどが挙げられます。