

チョコレートのコーティング、デコレーション、研磨機がどのようにして完璧な仕上がりを実現するのか
最終コーティング段階が製菓の品質を決める理由
キャンディーバー、プラリネ、またはビスケットは、優れた原材料から作られていても、外側のコーティングが鈍かったり、不均一であったり、ひび割れていたりすると、店頭に並べることができません。製菓ラインの仕上げ段階では、製品に光沢のある食欲をそそる表面が得られるか、目に見える欠陥によって市場価値が失われます。この段階には通常、中心を液体チョコレートでコーティングし、装飾的なパターンやトッピングを追加し、安定した魅力的な輝きに表面を研磨するという 3 つの連続したステップが含まれます。
これら 3 つのステップを、ボルトで結合された個別のマシンではなく、単一の連続したワークフローとして扱うメーカーは、不良品が少なく、生産量がより予測可能であると一貫して報告しています。この記事では、各段階がどのように機能するか、重要なプロセス変数、および再現性のあるプロフェッショナルな仕上がりが必要な生産ラインの機器を評価する方法について説明します。
塗装ラインの3つの段階
個々の機械を比較する前に、仕上げプロセスを個別の機能ゾーンに分けることができます。各ゾーンには独自の温度範囲、機械的動作、および品質目標があります。
| ステージ | 一次機能 | 代表的な温度範囲 | 省略した場合の品質リスク |
|---|---|---|---|
| コーティング(エンロービング) | 均一なチョコレートまたは複合シェルをセンターピースの上に塗布します | 29~32℃ | むき出しのスポット、薄い被覆、基礎の欠陥 |
| 飾り付け | 霧雨の線、点、内包物、または 2 番目の色を適用します | 30~33℃ | 一貫性のないブランド パターン、視覚的な差別化が不十分 |
| 研磨 | 安定した光沢層を形成し、表面の曇りを除去します。 | 周囲温度、18 ~ 22 ℃ | 曇り仕上げ、指紋跡、保存期間が短い |
これらの各ゾーンは専用の機械で処理でき、搬送システムを介してゾーンを接続する方法がライン速度と一貫性に直接影響します。あ チョコレートファウンテンマシン 上流では、溶けたチョコレートがコーティング カーテンに到達する前に継続的に循環し、安定した粘度に保つためによく使用されます。これにより、温度ドリフトがエンローバーに流入するリスクが軽減されます。
チョコレートエンロービングライン内で何が起こっているのか
アン エンローバーマシン ビスケット、ナッツ、フルーツ、成型した詰め物などの中心部分を、テンパリングしたチョコレートのカーテンの下に通すことによって機能します。メッシュベルトが製品をカーテンを通して運び、次にボトムコーティングローラーの下を通過し、最後にシェルの厚さを制御する一連の送風機またはナイフを通過します。ベルト速度、カーテンの体積、空気流は、コーティング重量に最も影響を与える 3 つの変数です。
エンロービングラインの中核機能ゾーン
- フィードセクション: カーテンに入る前にセンターピースを整列させ、間隔をあけます
- カーテンと底部のコーティングゾーン: チョコレートの一次層を上と下から塗布します。
- ディテールゾーン: 余分なチョコレートを除去し、コーティングエッジを形成します。
- 冷却トンネル: 温度降下を制御してシェルを設定します。
の SJPシリーズチョコレートエンロービングライン はこのシーケンスを中心に構築されており、テンパリング チョコレート リザーバー、カーテン コーティング ヘッド、冷却トンネルを 1 つの接続されたラインに組み合わせています。リザーバーはチョコレートを継続的に再循環するため、このラインは、溶けたチョコレートが長時間静止したときに発生する沈降や皮剥きの問題を回避します。
信頼できる チョコレートを運ぶ 溶解タンク、テンパリングユニット、エンロービングヘッドの間の距離は、エンロービングヘッド自体と同じくらい重要です。移送ポンプや配管によってチョコレートの冷却が不均一になると、カーテンでの粘度が変化し、エンローバーの設定がまったく変わらない場合でも、生産工程全体でコーティング重量が変動します。これが、エンロービング ラインが通常、個別に購入したコンポーネントとしてではなく、接続されたシステムとして指定される理由の 1 つです。

コーティング、加飾、研磨の各段階がどのように接続されているか
仕上げラインを通る製品の物理的な流れを理解すると、品質上の問題がどこで発生しているかを診断しやすくなります。以下の図は、未加工のセンターピースから研磨され、パッケージ化された製品までの一般的なシーケンスを示しています。
装飾によるアイデンティティの追加
製品にチョコレートのシェルが完成したら、小売店の棚で視覚的なアイデンティティを与えるのが装飾です。これには、対照的な霧雨の線、ドット パターン、刻んだナッツやパンくずの混入、または色付きのココアバターを使用した印刷パターンが含まれます。完全に結晶化したチョコレートは 2 番目の層を適切に接着できないため、ベースシェルがまだ受け入れられている間に装飾を施す必要があります。
A QLH 加飾機 エンロービングラインの冷却トンネルの直後に配置されるため、ベースシェルは装飾層が汚れずに接着するのに十分な表面粘着性を備えています。ノズルの間隔、メインコンベアとのライン速度の同期、および材料の粘度はすべて、結果として得られるパターンの見た目のきれいさに影響します。
霧雨やドットパターン以外にも、多くの路線で ベルトコーティング機 装飾ヘッドがより細かいディテールを追加する前に、ベースのチョコレートシェルの上に着色化合物コーティングなどの 2 番目の完全な層を適用する構成。この階層化されたアプローチは、基礎となるレシピを変更せずに明確な視覚的アイデンティティを必要とする季節商品や販促品に一般的です。

研磨: 棚の魅力を決定するステップ
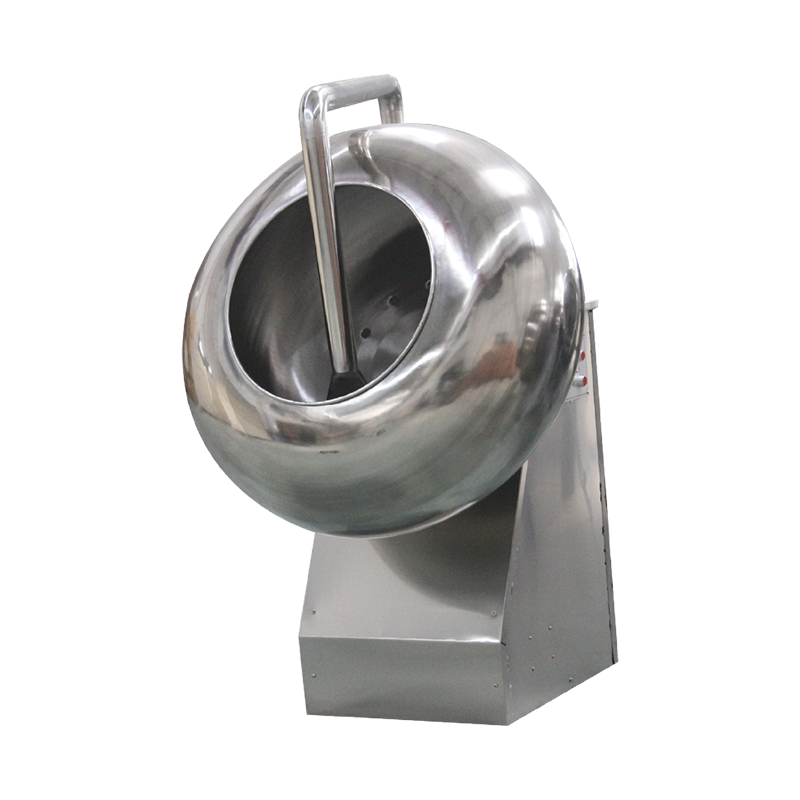
光沢は購入者が最初に気づくものの 1 つであり、保管や輸送中に最も失われやすい品質特性の 1 つでもあります。研磨では、コーティングされた製品上に薄く安定した膜を構築することでこの問題に対処します。これは原理的に研磨と同様の回転ドラムプロセスを使用するのが最も一般的です。 パンニングマシンキャンディー 少量の研磨剤を制御された用量で塗布しながら、製品を穏やかに転がす操作。
A PGJシリーズ研磨機 通常、包装前の最後の機械的ステップとして動作します。ドラムの回転速度、滞留時間、投与間隔は、特定の製品のサイズと形状に合わせて調整する必要があります。これは、ドラム速度がより小さく均一な製品に設定されている場合、特大または不規則な製品の研磨が不均一になるためです。
| 研磨 Variable | 低すぎる場合の影響 | 高すぎる場合の影響 |
|---|---|---|
| ドラム回転速度 | 不均一な光沢分布 | 表面の磨耗、エッジの欠け |
| 滞留時間 | 不完全な成膜 | 過剰な蓄積、粘着性のある表面 |
| 研磨 agent dosage | くすんだ、斑点のある仕上がり | 粘着性の破片が固まってしまう |
このステージは一般的なステージとしても機能します キャンディコーティング装置 コーティング材料に関係なく、ドラムの機構と注入原理がほぼ同じであるため、砂糖をまぶしたナッツや糖衣錠スタイルの製品など、チョコレートを超えた製パン菓子に適しています。
機器の役割を一目で比較
の table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| 設備 | ライン上の位置 | メイン出力 |
|---|---|---|
| チョコレートエンロービングライン | センターピース成形後、冷却トンネル前 | 均一なベースシェル被覆率 |
| 飾り付け Machine | 冷却トンネル後、最終セット前 | パターン、霧雨、または 2 番目のカラー レイヤー |
| 研磨 Machine | 梱包前の最終段階 | 安定した光沢と表面保護 |
新しい仕上げラインをレイアウトするときは、冷却トンネルの出口と装飾ヘッドの間に調整可能な間隔を残してください。トンネルから出た製品が熱すぎると、装飾ノズルの下に汚れがつきます。また、冷却しすぎた製品は、2 番目の層をきれいに受け入れられません。
一般的な表面欠陥とその考えられる原因
目に見えるコーティングの欠陥のほとんどは、少数のプロセス変数の 1 つに遡ることができます。欠陥単独ではなく、欠陥のパターンをレビューすることで、通常、責任のある段階が指摘されます。
- 灰色がかった縞模様またはブルーム : 通常、チョコレートがエンロービングカーテンに到達する前の不十分なテンパリング制御、または包装後の保管中の温度サイクルに関連しています。
- シェル上の薄いパッチまたはむき出しのパッチ : 多くの場合、ベルト速度に比べてカーテンの体積が小さすぎるか、カーテンに入るときに中心部分が冷たすぎることが原因で発生します。
- 波状または壊れた装飾線 : 通常、加飾ヘッドとメインコンベア速度の間の同期の問題
- 研磨後の鈍いまたは斑点のある光沢 : 研磨剤の投与量が一貫していないこと、または製品サイズと一致しないドラム速度が原因であることがよくあります。
- 研磨後の製品の固着 : 一般に、過剰な研磨剤と不十分な滞留時間または乾燥時間の組み合わせの結果です。
これらの工程はつながっているため、研磨工程で発生する欠陥が必ずしもそこに起因するとは限りません。たとえば、エンロービング段階でわずかに下塗りされたシェルでは、いくら研磨を調整しても完全に修正できない不均一な表面テクスチャが残ることがあります。
一貫した成果を上げるための実践的なメンテナンス習慣
仕上げ装置は、ベルトの移動、ドラムの回転、液体チョコレートの連続循環によって稼働します。これらすべてに、長期にわたる生産期間にわたって一貫した品質を維持するために日常的な注意が必要です。
- 時間の経過とともにコーティング重量が変化する残留物の蓄積を防ぐために、各シフトの終わりにコーティング カーテンとボトム ローラーを清掃してください。
- ベルトがたるむとカーテンの下での滞留時間が変化するため、エンロービングセクションと冷却セクションのベルト張力を毎週確認してください。
- 装飾ノズルに部分的な詰まりがないか毎日点検します。これは、一貫性のない霧雨パターンの一般的で見落とされがちな原因です。
- 目に見える光沢の問題が現れるのを待つのではなく、一定のスケジュールで研磨剤注入ポンプを校正します。
- テンパリングユニットの温度測定値をログに記録するため、生産バッチ全体に影響を与える前に段階的なドリフトを捕捉できます。
よくある質問
Q1: コーティング方法としてのエンロービングとパンニングの違いは何ですか?
エンロービングでは、液体チョコレートの下降カーテンの下に製品を通すことでコーティングを施します。これは、完全で均一なシェルが必要なピースに適しています。パンニングでは、製品が回転ドラム内で転がりながらコーティングを薄層で塗布します。これは、より薄い積層可能な層が好まれる小さな部品や用途に適しています。
Q2: 冷却トンネルに対して装飾のタイミングはどのように設定されますか?
装飾は通常、ベース シェルが冷却トンネルを出た直後、表面にまだわずかな粘着性が残っている間に適用されます。これにより、ベースシェルの形状が崩れたり、接触時に装飾が汚れたりすることなく、装飾層が接着することができます。
Q3: 研磨すると光沢が改善されず、低下してしまう場合があるのはなぜですか?
これは通常、研磨剤の投与量が滞留時間に対して高すぎる場合に発生し、滑らかな膜ではなく不均一または粘着性の膜が残ってしまいます。通常、投与量をわずかに減らすか、滞留時間を延長すると問題が解決します。
Q4:複数の製品形状を大きな段取り替えなしで1ラインで対応できますか?
多くの仕上げラインでは、ベルト速度とカーテンのボリューム調整だけで、妥当な範囲の形状を処理できます。ただし、ピースのサイズや重量が大幅に変更される場合は、通常、研磨ステージのドラム速度と装飾ステージのノズルの高さを調整する必要があります。
Q5: 長時間の生産中にコーティング重量が変動する原因は何ですか?
粘度は狭い範囲内であっても温度によって変化するため、再循環チョコレート リザーバー内の徐々に温度がドリフトすることが最も一般的な原因です。溶解タンクだけでなく、カーテンの定期的な温度チェックは、収量に影響を与える前にこの問題を発見するのに役立ちます。