

自動チョコレート成形ラインはどのようにしてカカオマスを市販の菓子に変えるのでしょうか?
チョコレート製造ワークフローを再考する
チョコレート製造は、コンロのるつぼや手で注ぐ型をはるかに超えています。現代の工場現場は、温度、粘度、注入精度、冷却時間を厳しい許容範囲内で管理する、相互接続された機械に依存しています。これらの変数のいずれかを 1 つ間違えると、バッチの表面が鈍くなったり、ブルームが不均一になったり、壊れたときにスナップが不安定になったりする可能性があります。
この記事では、 チョコレート製造機 成形ライン、デポジッターシステム、テンパリングユニット、チップスと豆に使用される特殊なラインに特に注意を払ってセットアップします。目標は、プラント エンジニア、調達チーム、製菓起業家にマーケティング ピッチではなく、根拠のある技術リファレンスを提供することです。
成形ライン全体で共有されるコアコンポーネント
最終製品の形状は異なりますが、ほとんどの製品は チョコレート成形ライン セットアップはサブシステムの共通のバックボーンを共有します。それぞれを理解すると、機器の仕様を比較するときに役立ちます。
- 安定した液体チョコレート供給のためのジャケット付き加熱機能を備えた溶解および保持タンク
- 成形前にココアバターの結晶を調整するテンパリングユニット
- キャビティ内に正確な量を計量するデポジットヘッド
- 閉じ込められた気泡を放出する振動テーブル
- 段階的な温度ゾーンを備えた冷却トンネル
- 離型および搬送セクションでパッケージングに投入
各ステージは次のステージと相互作用します。たとえば、テンパリングユニットが目標からわずかに外れて動作すると、型に入れる時点では問題ないように見えても、数週間後に棚に並べると白亜のようなブルームが発生するチョコレートが製造されます。
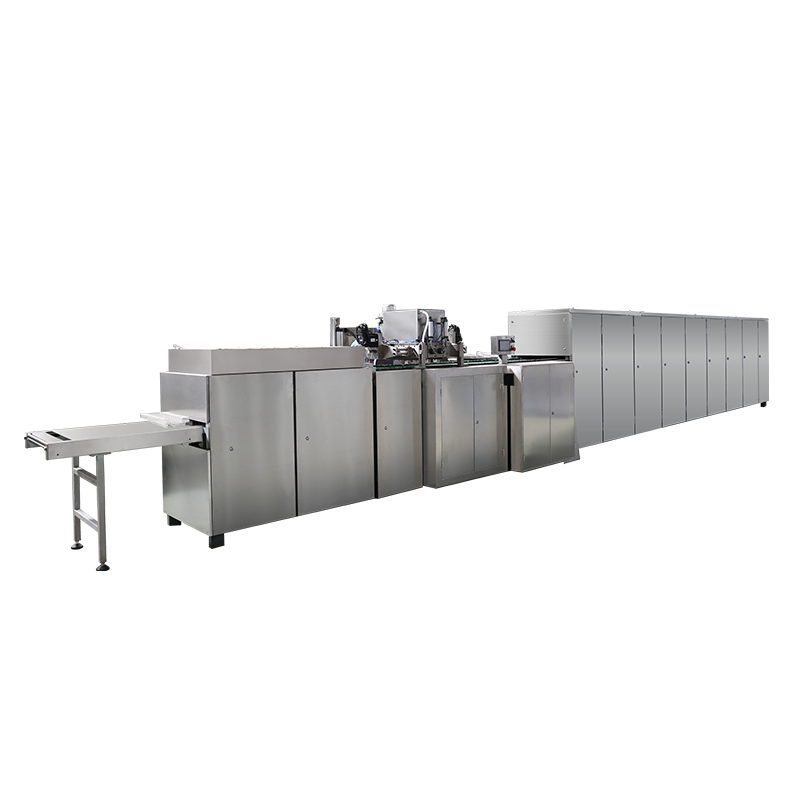
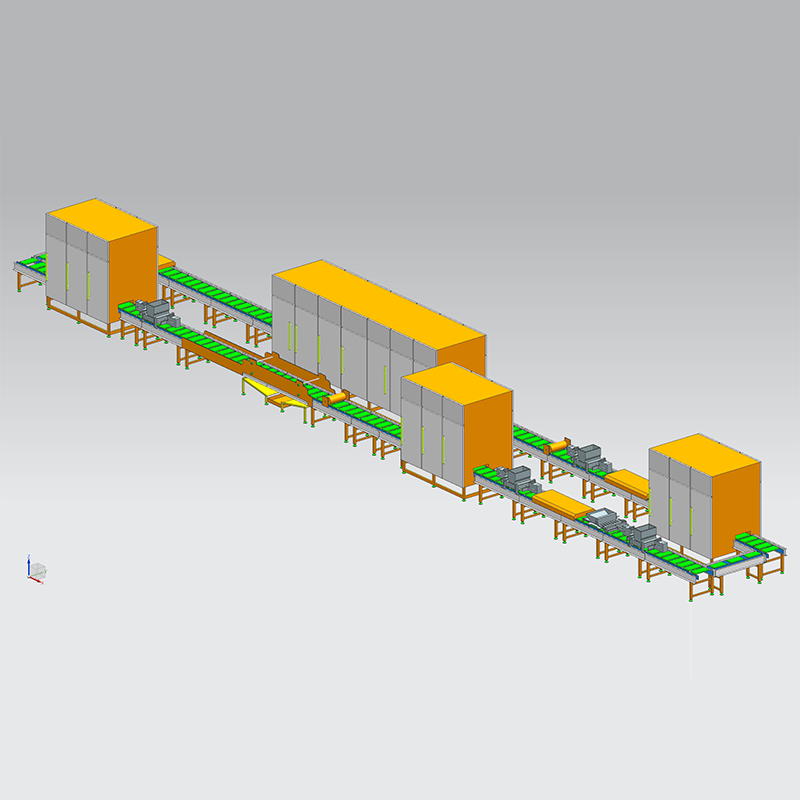
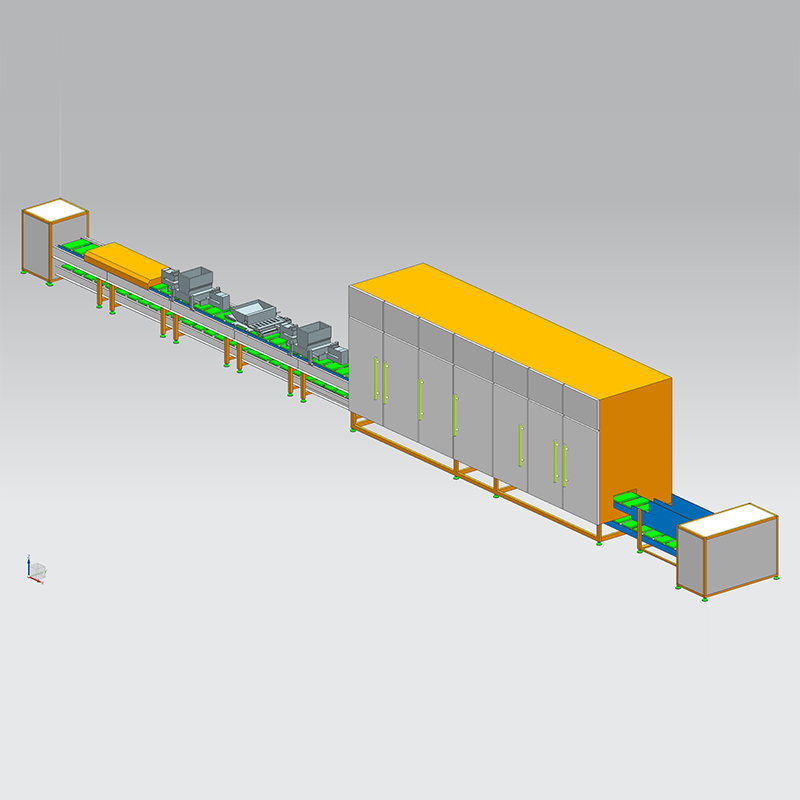
Q11 チョコレート自動成形ラインの内部

の Q11 チョコレート自動成形ライン バッチ生産ではなく、連続多段階成形用に設計された装置のカテゴリを表します。オペレーターが手動でチョコレートをトレイに注ぐ代わりに、ラインは配置、振動、冷却、型抜きを 1 つの自動サイクルに同期させます。
サイクル同期が重要な理由
冷却トンネルが成膜ヘッドが金型を充填できる速度よりも速く動作すると、ボトルネックが形成され、トンネル内の製品の列が長すぎて、表面が冷却されすぎます。堆積が冷却を上回る場合、バーは中央がまだ柔らかいままトンネルから出ます。適切に調整されたラインは、調整可能なコンベア速度とゾーン固有の温度制御を通じて、これらのステージのバランスを保ちます。
| ステージ | 代表的な機能 | 共通調整範囲 |
|---|---|---|
| 入金中 | 型のキャビティにテンパリングしたチョコレートを充填します | 1ショットあたりの量、投与速度 |
| 振動 | 冷却前にエアポケットを除去 | 頻度と期間 |
| 冷却トンネル | 段階的にチョコレートを固めていきます | ゾーン温度、ベルト速度 |
| 脱型 | 完成品を金型から離型します | フレックス角、リリースタイミング |
この構造を中心に構築されたラインは、システム全体を再設計することなく金型インサートを交換できるため、ソリッドバー、充填シェル、および成形されたノベルティピースに一般的に使用されます。
チョコレートデポジッターマシンによる精密なドージング
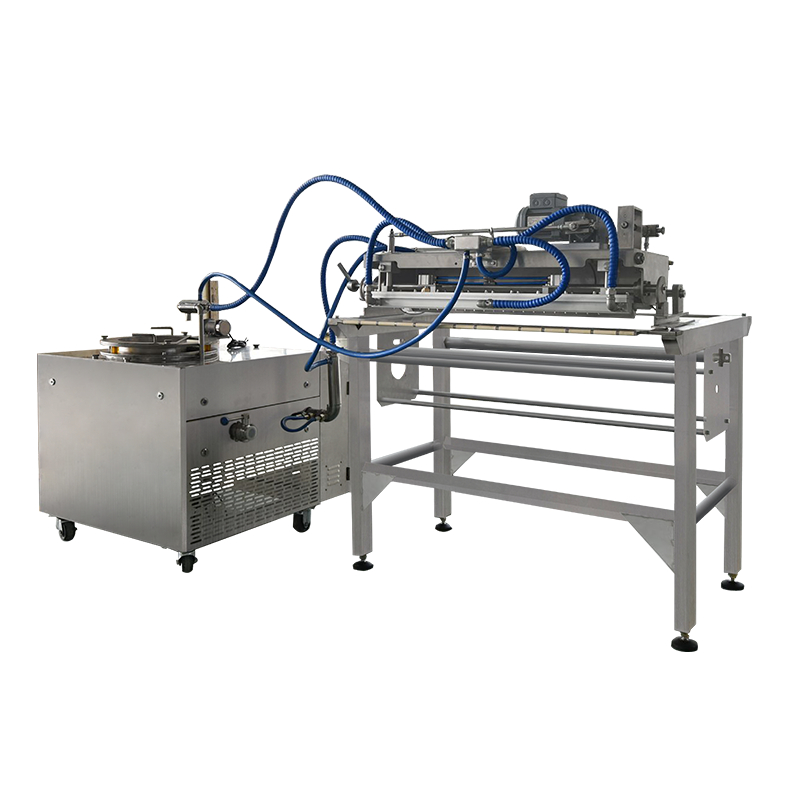
の depositing stage is often where product consistency is won or lost. A チョコレートデポジッターマシン 計量されたピストンまたはポンプを使用して、制御された量のテンパリングチョコレートを各キャビティに放出します。ここでの小さな差異は、シフトごとに数千のユニットにわたって急速に増大します。
投与精度に影響を与える要因
- デポジターに入るチョコレートマスの粘度の一貫性
- ノズルの磨耗と清浄度が流れの均一性に影響を与える
- 長期間の生産運転におけるピストンまたはポンプの校正ドリフト
- 蒸着ヘッド付近の周囲温度の変動
チョコレートの密度は温度やカカオバターの含有量によってわずかに変化するため、オペレーターは通常、体積設定だけに頼るのではなく、サンプル片の重量チェックを定期的に実行します。
の Role of an Automatic Chocolate Tempering Machine
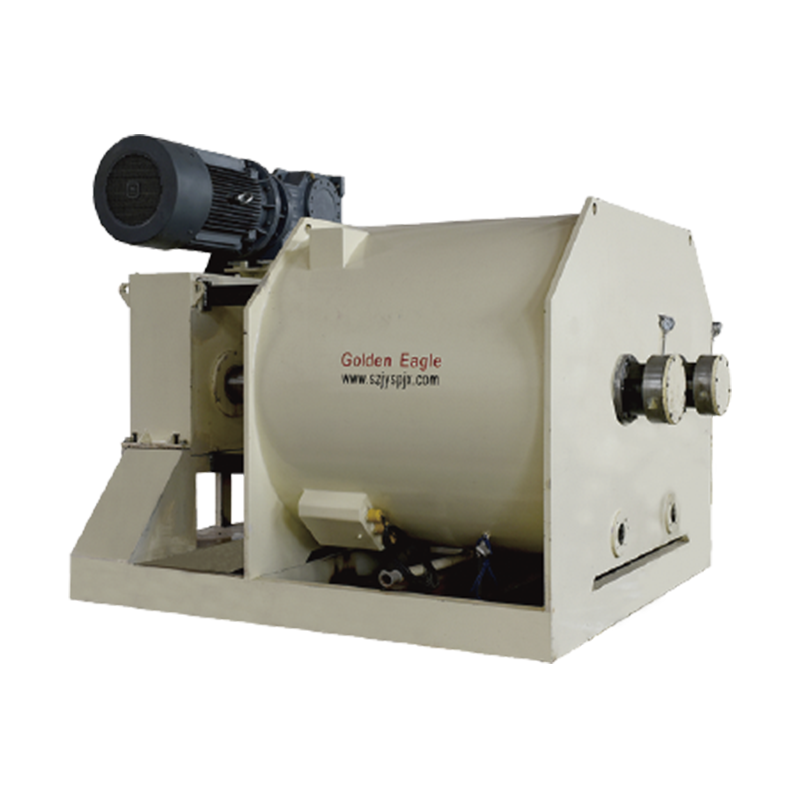
焼き戻しは、プロセス全体の中でおそらく最も技術的に要求の高いステップです。アン 自動チョコレートテンパリング機 溶けたチョコレートを制御された冷却と再加熱のサイクルに導き、ココアバターが不安定な結晶構造のランダムな混合ではなく安定した結晶構造を形成するようにします。
適切にテンパリングされたチョコレートは、表面に光沢があり、割ったときにきれいにパチパチと切れ、保管中にファットブルームが発生しにくい特性があります。テンパリングが不十分なチョコレートは、製造当日には問題ないように見えても、数日以内に表面が灰色の縞模様になってしまいます。
一般的な焼き戻し調整
| 症状 | 考えられる原因 | 調整方向 |
|---|---|---|
| 鈍い縞模様の仕上がり | 冷却段階中の撹拌が不十分である | 混合時間を増やす |
| 遅い離型 | 結晶化した塊の下で | 冷却サイクルをわずかに延長する |
| 濃厚で緩やかな流れ | 結晶化した塊以上 | 保持温度をわずかに上げる |
ココアバターの組成は供給業者やレシピによって異なるため、テンパリング曲線が普遍的なものであることはほとんどありません。ほとんどの施設では、1 つの固定プロファイルを全面的に適用するのではなく、レシピごとに設定を微調整しています。
チョコレートチップスラインが大量の小片を処理する方法
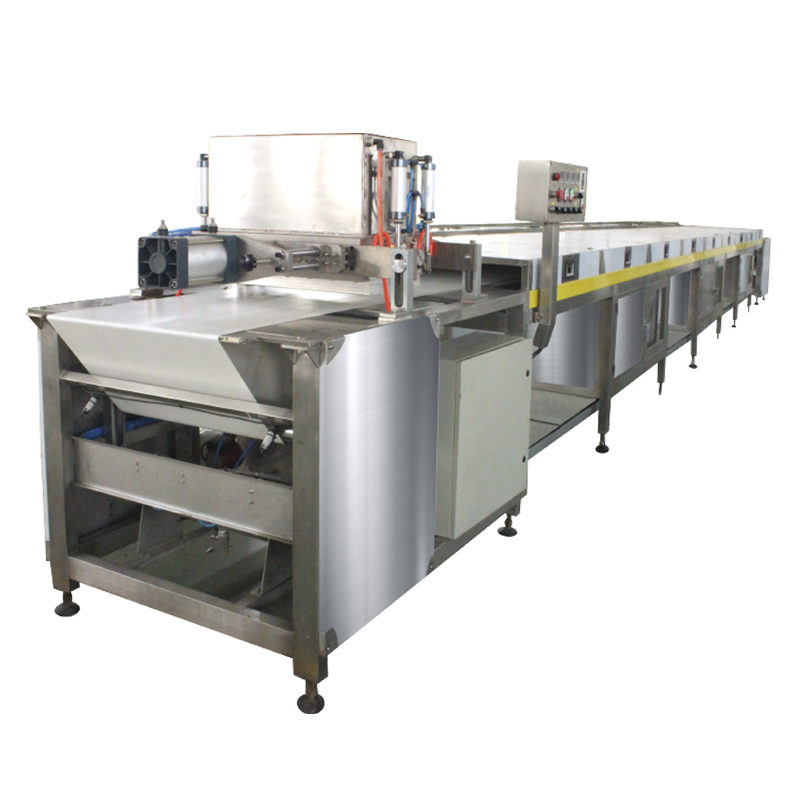
成形バーとは異なり、チップは通常、個別のキャビティを持たずに冷却ベルト上にドロップ成形または直接押し出されます。あ チョコレートチップスライン 毎分非常に高い個数でのスループットと形状の一貫性を中心に設計されています。
チップ製造に関する重要な考慮事項
- ノズル設計により、古典的なドロップポイントからフラットなウェーハスタイルのピースまで、チップの形状が決まります。
- ベルト速度と冷却エアフローにより、切断または分離段階でのチップの硬さを制御します
- レシピの脂肪含有量は、チップが成形ベルトからどのようにきれいにリリースされるかに影響します。
チップは焼き菓子に含まれるものとして頻繁に使用されるため、多くのラインはわずかに高い融点に耐えるように構成されており、クッキーやパンとして焼いたときに完全に溶けるのではなく、チップの形状が保持されます。
チョコレートビーンズ生産ラインの設計上の考慮事項
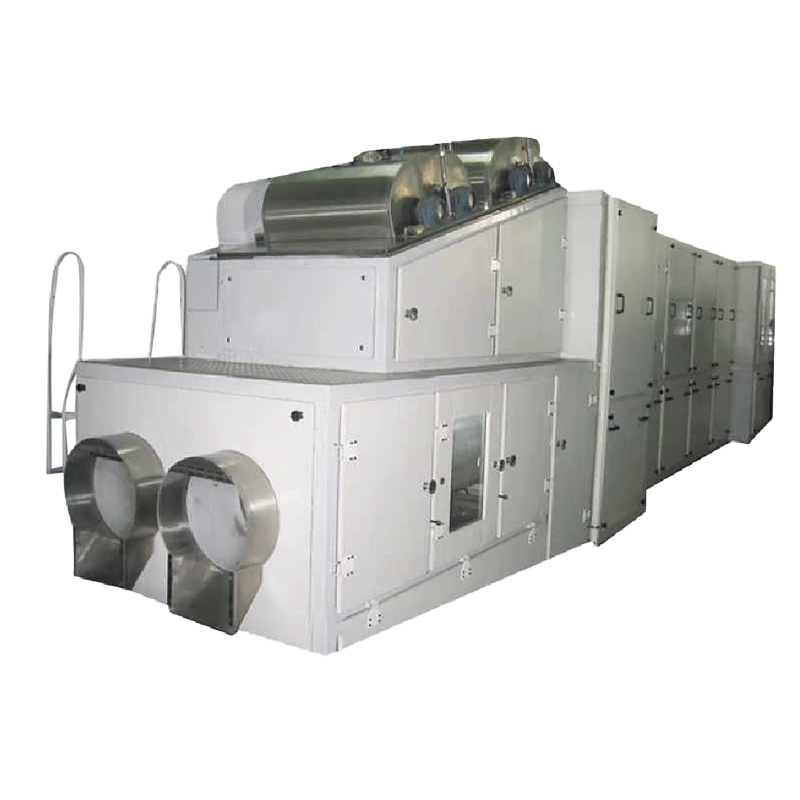
A チョコレートビーンズ生産ライン 小さく、丸い、または豆の形をしたもの用に作られており、単独のスナックとして、またはナッツやドライ フルーツ センターのコーティングとしてよく使用されます。これらのラインには通常、標準的な蒸着と冷却に加えて、コーティング ドラムまたはエンローバー ステージが組み込まれています。
一般的なプロセス フロー
- 豆にナッツ、フルーツ、またはカリカリとした芯が含まれている場合は、中央フィーディング
- テンパリングチョコレートを通過するコーティング
- シェルをセットするための冷却トンネル
- 光沢を出すための研磨段階。多くの場合、軽い食用釉薬を使用します。
- 梱包前の選別と金属検出
ここでは、コーティングの厚さを均等にすることが頻繁に課題となります。ドラムの回転速度が不均一であると、一部の豆の殻が薄くなったり、他の豆が過度にコーティングされたりする可能性があり、外観と単位当たりのコストの両方に影響を与えるからです。
チョコレートファウンテンマシンが写真に収まる場所
A チョコレートファウンテンマシン 上記の生産ラインとはまったく異なる目的を果たします。パッケージ製品を製造するのではなく、イベント、ホテル、小売カウンターでの連続陳列や浸漬用途向けに設計されており、加熱された洗面器と循環オーガーを通してチョコレートを注ぐことができる温度に保ちます。
の tempering requirements are looser here than in a moulding line, since the chocolate is consumed immediately rather than stored, but consistent heat distribution still matters to prevent scorching at the base of the fountain.
機器カテゴリを一目で比較
| 機器の種類 | 一次出力 | コアプロセスの焦点 |
|---|---|---|
| Q11 チョコレート自動成形ライン | バー、シェル、斬新な形状 | 入金中, cooling, demoulding |
| チョコレートチップスライン | ベーキングチップ、封入物 | 高速ドロップ形成 |
| チョコレートビーンズ生産ライン | コーティング豆、パン菓子 | コーティングと研磨 |
| チョコレートファウンテンマシン | 展示・浸漬サービス | 保温と循環 |
一般的な成形ラインのワークフローを視覚化する
このフローの各ブロックは、溶解タンクでの粘度測定から離型後の重量サンプリングまで、品質を測定できるチェックポイントを表します。
衛生と品質管理の実践
チョコレート ラインは食品グレードの環境で稼働しており、設備の設計はそれを反映しています。ステンレス鋼の接触面、製品ゾーンから離れた密閉ベアリング、クリーンインプレイスシステムにより、バッチ間の汚染のリスクが軽減されます。
| コントロールポイント | 一般的な方法 |
|---|---|
| 異物検出 | 梱包前の金属探知機またはX線スキャン |
| 微生物制御 | アレルゲン切り替えの合間に計画的に大掃除サイクルを実施 |
| 重量の一貫性 | ライン上の自動重量チェッカーサンプリング |
| 視覚的欠陥 | カメラビジョンシステムがブルームまたは形状エラーを報告 |
特定の製品戦略に適した製品ラインを選択する
機器の選択は、紙の上で最先端の機器を見つけるというよりも、実際の製品構成と数量目標に能力を適合させることが重要です。
- さまざまな棒形状を生産する施設では、生の速度よりも金型の柔軟性の方が有利です。
- ベーカリー材料サプライヤーはチップスのスループットと形状の一貫性を優先しています
- コーティングされた豆に重点を置いているスナック製造業者は、信頼性の高いドラムコーティングの均一性を必要としています。
- ホスピタリティやイベントのビジネスには、自動化の深さよりも携帯性と保温性が必要です
バー製品、チップス製品、豆製品は異なる小売チャネルやマージンに対応することが多いため、多くの施設は最終的には複数のライン タイプを並行して運用します。
よくある質問
Q1: 成形後のチョコレートの表面が白く粉っぽいのはなぜですか?
これは通常、不適切なテンパリングや保管中の温度変動中に形成される不安定なカカオバターの結晶によって引き起こされるファットブルームです。
Q2: チョコレート成形ラインはデポジッター単体とどう違うのですか?
デポジッターは、完全な成形ライン内の 1 つのステージです。このラインには、同期サイクルで連携して動作する焼き戻し、冷却、および離型ステージも含まれています。
Q3: 同じラインでチップとバーの両方を生産できますか?
チップラインはドロップフォーミングに依存するのに対し、バーラインはキャビティモールドと振動テーブルに依存するため、通常は大幅な再構成が必要です。
Q4: コーティングされた豆の殻の厚さが時々一定しないのはなぜですか?
最も一般的な原因は、ドラムの回転速度が不均一であること、またはコーティング パス中のチョコレートの粘度が一貫していないことです。
Q5: チョコレートファウンテンマシンにはテンパリングしたチョコレートが必要ですか?
軽くテンパリングすると食感や流れが良くなりますが、チョコレートは保存せずにすぐに消費されるため、成形品ほど要件は厳しくありません。