

工業用チョコレートエンロービング装置はどのようにコーティングの一貫性を向上させますか?
現代の製菓ラインにおけるエンロービング装置の役割
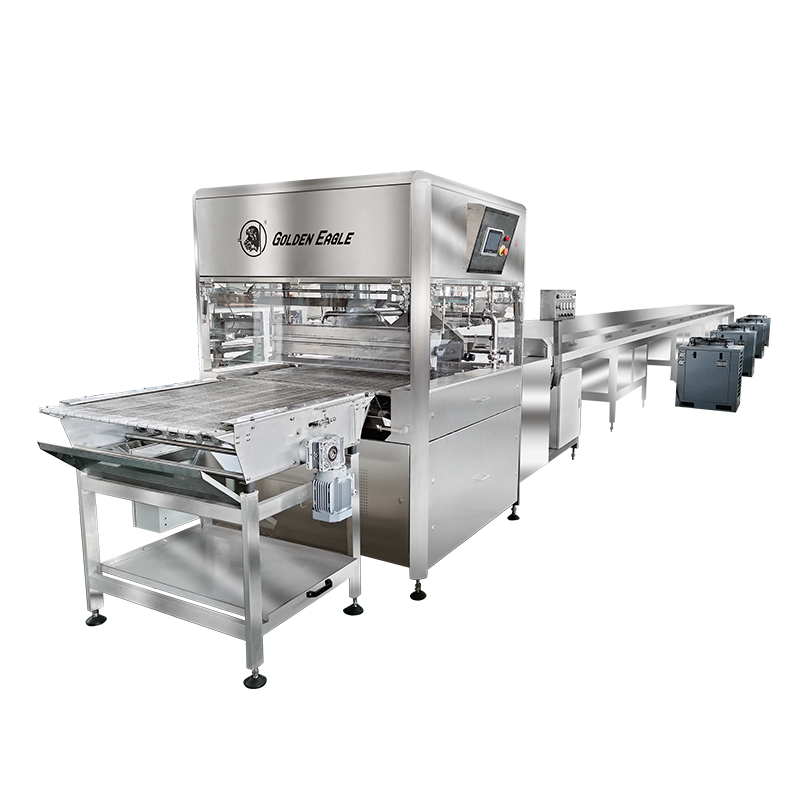
チョコレートを一貫して覆うことは、菓子製造において最も難しい問題の 1 つです。ビスケット、ウエハース、ナッツの塊、またはキャンディーセンターを手で槽に通すと、不均一な層、エアポケット、滴り跡がつき、小売店の棚にすぐに現れます。これはまさに問題です。 チョコレートエンロービングライン を解決するために設計されています。エンローバーは製品を個別に浸すのではなく、移動するメッシュベルトに乗せてテンパリングチョコレートのカーテンを通過させ、制御された下層を塗布し、製品が冷却トンネルに入る前に調整されたエアナイフで余分なコーティングを除去します。
インフィードベルト上の製品間隔、カーテン流量、エアナイフ圧力はすべて相互に影響し合うため、これらの設定を実際の製品に一致させずに利用可能な最大の機械を単純に購入した施設では、正しく指定された小型のラインよりも一貫性が劣ることがよくあります。
新しいコーティング能力を評価する工場管理者にとって、自動化するかどうかを決定することはほとんどありませんが、エンロービング装置のどの構成が製品構成、スループット目標、およびすでに導入されているフロア レイアウトに適合するかが決まります。この記事では、エンロービング装置が機械的にどのように機能するか、さまざまな運用規模でのパフォーマンス データが通常どのようなものであるか、マーケティング上の主張ではなく測定可能な基準を使用して、自動コーティングを手動または半自動の方法と比較する方法を詳しく説明します。また、ラインの構成が誤っている場合に最も頻繁に現れる欠陥パターンと、数か月ではなく数年間の継続運用にわたって許容範囲内でシステムを稼働し続けるメンテナンス習慣についても取り上げます。
製菓、ベーカリー、スナックの製造業者は、さまざまな出発点からこの装置にアプローチします。既存のウエハースやクッキーのラインにコーティング工程を追加するベーカリーは、通常、固定床長にエンローバーを改造しますが、新しい施設を建設する製菓メーカーは、長期的な生産量目標に合わせて冷却トンネルとリザーバーのサイズをより自由に設定できます。どちらのグループも、特定のモデルを比較する前に、同じセットの機械的基礎を理解することでメリットを得ることができます。
工業用チョコレートエンローバーが製品を加工する方法
機能レベルでは、エンロービング装置は 4 つの異なる操作を順番に実行し、各段階には独自の許容要件があります。この順序を理解することは重要です。なぜなら、単一段階でのボトルネックや位置ずれが 3 ステップ後に欠陥として現れ、最終製品で根本原因を追跡することが困難になることがよくあるからです。
インフィード ステージでは、製品をワイヤー メッシュ ベルト上に一定の間隔で配置します。これは重要です。間隔が不均等だと、後にチョコレートが製品間に橋を架けたり、カバー範囲に隙間ができたりするためです。プレボトマーが取り付けられている場合は、製品がメッシュにくっつかないように薄いベース層を塗布するため、最終コートはメッシュテクスチャーのパターンではなく、きれいで密封された下面になります。次に、メインのエンロービングヘッドが、移動する製品の上にテンパリングチョコレートの連続カーテンを落とし、上部と側面を完全に浸します。カーテンの直後に配置されたエアナイフは、調整された空気圧をベルト幅全体に向けることによって余分なチョコレートを除去します。これは、カーテン自体よりもはるかに最終的なコーティングの重量と均一性を決定するものです。最後に、コーティングされた製品はマルチゾーンの冷却トンネルを通過し、温度が徐々に低下して、ブルームを発生させることなく光沢とスナップを固定します。
コーティングの品質を決定するコアコンポーネント
毎 SJPシリーズチョコレートエンロービングライン 同等の産業用システムは共通のサブシステム セットを共有していますが、各サブシステムの構築品質と制御精度が、厳しい公差を維持するラインと 1 つのシフト内で変動するラインを分けるものです。
| コンポーネント | 一次機能 | 一般的な公差への影響 |
|---|---|---|
| テンパリングユニット | チョコレートマスの結晶構造を維持します。 | プラスまたはマイナス 0.5 度の安定性 |
| カーテンヘッド | ベルト幅全体に均一なコーティング流量を実現 | クロスベルト重量の差異は 3% 未満 |
| エアナイフアセンブリ | 余分なコーティングを目標の厚さにトリミングします | コーティング量を小刻みに調整可能 |
| メッシュベルトドライブ | 製品を一定の同期速度で輸送します | 速度変動は 1% 未満 |
| 冷却 tunnel | ファットブルームを誘発せずにコーティングを定着させます | マルチゾーン勾配制御 |
| 底部再循環ポンプ | 余ったチョコレートをリザーバーに戻す | 液溜まりや粘度のドリフトを防止 |
焼き戻しユニットは、完成品の外観に最も影響を与える単一コンポーネントであるため、特に注意が必要です。テンパリングが不十分なチョコレートは表面が鈍く縞模様になり、包装から数日以内にブルームが発生する傾向があります。一方、テンパリングが過剰なチョコレートはエンローバー自体の内部で急速に固まり、カーテンヘッドが詰まる可能性があります。溶解タンク、焼き戻しタンク、保持タンク全体にわたる閉ループ温度フィードバックを備えたシステムは、手動のサーモスタットチェックに依存するシステムよりも狭い動作帯域を維持します。
回線構成全体のスループット ベンチマーク
ライン能力は通常、ベルト幅とベルト速度によって指定されますが、運用上重要となる数値は時間当たりのコーティング生産量です。これにより、エンローバーが上流のデポジッターまたはベーキング ラインと歩調を合わせるかどうかが決まります。以下の表は、製菓および製パンのコーティング用途で使用される 4 つの典型的なベルト幅クラスにわたる一般的に引用されるスループット範囲を反映しています。
これらの数値は、製品密度、目標コーティング重量、およびラインがプレボトマーパスを実行するかどうかによって変化するため、特定の製品の保証数値ではなく、計画範囲として扱う必要があります。軽いウエハースをコーティングする施設は範囲の上限近くに位置しますが、より重い目標コート重量を持つ高密度のナッツクラスターは同じ装置での稼働が遅くなります。
生産サイクル全体にわたる温度制御の精度
見落とされがちなパフォーマンス指標の 1 つは、ラインが 8 時間の勤務で連続稼働する際に、チョコレートの温度をどれだけしっかりと維持できるかということです。長時間の運転中の大きな温度変動は、断続的な光沢とブルームの問題の一般的な原因ですが、これらの問題はすべてのバッチで発生するわけではないため、診断が困難です。
バス温度を継続的にサンプリングし、発熱体を少しずつ調整する閉ループ システムは、定期的な手動チェックに依存するラインよりもはるかに狭い帯域を保持します。数時間の間にラインが 1.5 度でもドリフトすると、明らかなトリガーポイントが 1 つも存在せずに、製品が適切に焼き戻された状態から著しく焼き戻しが不十分な状態に変化する可能性があるため、これは長時間の運転で最も重要です。
操作上の注意: 再循環ポンプがタンク容積に対して小さい場合、2 つのゾーンが独立してドリフトする可能性があるため、テンパリング ユニットとエンロービング バスから個別に取得した温度ログは、単一の読み取り値を組み合わせたものよりもトラブルシューティングに役立ちます。
エンロービングラインと手動コーティング: 構造化された比較
手動浸漬タンクや小規模バッチタンクから連続ラインに移行するメーカーは、通常、単一のコスト数値ではなく、5 つの実用的な要素を比較検討しています。以下のレーダー比較では、一般的に報告されている運用結果に基づいて、自動エンロービング装置と手動コーティングを相対的なスケールでスコア付けしています。
一貫して見られるパターンは、手動コーティングが利点を維持できるのは、初期コストが低いことと、非常に少量のバッチまたは高度にカスタマイズされたアイテムのセットアップの柔軟性だけであるということです。コーティングの厚さの一貫性や 1 人のオペレーターが 1 時間あたりに処理できる量など、他のすべての軸では、自動化装置のスコアが大幅に高くなります。これが、手作業での浸漬が職人技や非常に少量の設定で行われる傾向がある理由であり、シフトあたり数百キログラムを超える量を生産する施設では、通常、人件費と不良率だけでラインを正当化できることがわかります。手作業によるコーティングに一貫性がない場合、小売パッケージに届く前に再加工またはグレードダウンが必要になる品目の割合が高くなる傾向があるため、パッケージングと再加工のコストを含めると、その差はさらに広がります。
機器の仕様を製品ラインに適合させる
エンローバー構成の選択は、単に利用可能な最大の機械を選択するのではなく、コーティングされる実際の製品にいくつかの仕様を一致させることになります。次の要因が最終的な決定に最も影響を与える傾向があります。
- 製品の設置面積に対するベルト幅と、品目間のチョコレートの橋渡しを避けるために必要なレーン間隔
- プレボトマーが必要かどうかは、プレボトマーがないと製品が裸のメッシュベルトに張り付くかどうかによって異なります。
- ベルト速度に対する冷却トンネルの長さ。トンネルが小さすぎると、製品が出口で部分的にしかセットされないためです。
- 一日の生産量に応じたリザーバー容量と再循環ポンプのサイジング
- 一体型冷却トンネルを備えたエンロービングラインはエンロービングヘッド単独よりもかなり長く走行できるため、利用可能な床長
単一の固定設定用に構築されたラインで頻繁に切り替えが行われると、ダウンタイムが発生し、最初に機器を購入した際のスループットの利点が損なわれるため、同じラインで混合製品タイプを稼働させる施設では、稼働間でコーティング重量とベルト速度をどれだけ早く調整できるかを検討する必要があります。
また、現在の生産量に厳密に合わせてサイジングするのではなく、将来の生産量の増加に備えて計画することも価値があります。最初の設置時に床面積とユーティリティ接続がまったく考慮されていなかった場合に、後から 2 番目のエンローバーを追加することは、通常、少し大きめの貯水池やモジュール式トンネル セクションを事前に指定するよりもはるかに混乱とコストがかかります。機械仕様と並行して、エアナイフの圧縮空気容量や冷却トンネルの冷凍負荷などのユーティリティ要件を検討することで、エンローバー自体のサイズは適切であるが、サポートするプラントインフラストラクチャが適切ではないという一般的なギャップを回避できます。
耐用年数を延ばすメンテナンスの実践
エンロービング装置は、冷たい表面に接触すると固化する食品を使用して連続的に動作するため、メンテナンス手順が汎用の生産機械とは多少異なります。計画外のダウンタイムのほとんどは 3 つの領域で発生する傾向があります。
| メンテナンスエリア | 推奨周波数 | スキップされた場合の失敗モード |
|---|---|---|
| メッシュベルトの清掃と張り調整 | 毎日から毎週 | チョコレート buildup causing belt tracking issues |
| エアーナイフノズルの検査 | 毎週 | ベルト幅全体でコーティング重量が不均一 |
| テンパリングタンクのスケール除去 | 毎月 | 熱伝達と温度ドリフトの低減 |
| 冷却 tunnel coil check | 四半期ごと | セット時間が不十分なため、製品の送り出しが柔らかくなる |
チョコレートの場合、他の多くのコーティング媒体よりも洗浄スケジュールが重要です。これは、リザーバー内に一晩放置された残留製品は、テンパリングしたばかりのチョコレートとは異なる脂肪構造で再結晶化するためであり、適切な再テンパリングを行わずに翌朝浴槽に再投入することは、新しいシフトの最初のバッチで表面ブルームが発生する一般的で回避可能な原因です。
ノズルの検査、ベルトの張力のチェック、タンクのスケール除去の日付を書面で記録しておくと、完全に停止する前にパフォーマンスのゆっくりとしたドリフトを発見するのがはるかに簡単になります。エンロービング機器で発生する計画外のダウンタイム イベントの多くは、突然のコンポーネントの故障ではなく、一度スキップされ、その後は続行されなかったメンテナンス間隔に遡ります。そのため、単純な繰り返しのチェックリストが、単一の診断機器よりも大きな利益をもたらす傾向にあります。
エンロービングから最も恩恵を受ける製品カテゴリー
すべてのコーティング製品に完全な連続ラインが必要なわけではありませんが、幅広いカテゴリーが量の閾値に達しており、ハンドディッピングやパンニングよりもエンロービング装置の方が現実的な選択肢となります。次のカテゴリは、専用のエンローバーの最も一般的な候補です。
- ウエハース、ビスケット、クッキー。底部が均一にシールされているため、ベースがコーティングされていない状態になったり、裸のメッシュベルトにくっついたりするのを防ぎます。
- ナッツクラスターとグラノーラバーは、より重いコーティング重量が必要であり、不規則な形状の周囲に溜まりを避けるための正確なエアナイフ制御の利点が得られます。
- ドライ フルーツとトレイル ミックスのピース。アイテムのサイズが小さいため、生産量に比べて手作業での浸漬に多大な労力がかかります。
- アイスクリームバーや冷凍ノベルティは、製品がベルト上で柔らかくなる前に素早くカーテンを通過させる必要があります。
- キャンディーセンターとプラリネ。一貫したシェルの厚さが外観と保存安定性の両方に影響します。
これらの各カテゴリは、同じコア サブシステムに異なる要求を課します。たとえば、フローズン ノベルティ ラインでは、リザーバー容量よりもカーテン速度と短いセット時間を優先しますが、ナッツ クラスター ラインでは、製品自体が不規則で密度が高いため、エアナイフの範囲を優先します。ベルト幅やトンネルの長さを指定する前に、施設がどのカテゴリに該当するかを検討することで、汎用的な数値ではなく実際の製品に基づいて機器のサイジングを検討することができます。
一般的なコーティング欠陥とその根本原因
エンロービング装置に起因する品質問題のほとんどは、少数の繰り返し発生するパターンに分類されます。どのサブシステムが特定の欠陥の原因であるかを認識すると、オペレータが最初に間違った制御を調整する傾向があるため、トラブルシューティングの時間が大幅に短縮されます。
| 欠陥 | 考えられる原因 | チェックするサブシステム |
|---|---|---|
| ベルト幅全体でコーティングの厚さが不均一 | エアナイフノズルの位置がずれている、または部分的に詰まっている | エアナイフアセンブリ |
| 鈍いまたは縞模様の表面仕上げ | チョコレート out of temper before reaching the curtain | テンパリングユニット |
| 完成品の裸または露出したベース | プレボトマーパスの欠落または誤調整 | プレボトマー |
| アウトフィード時に製品がくっつく | 不十分な冷却トンネル滞留時間 | 冷却 tunnel length or belt speed |
| チョコレート pooling around product base | エアナイフ圧力に対するカーテンの過剰流量 | カーテンヘッド and air knife balance |
これらの欠陥はユニットごとではなく断続的に表面化することが多いため、どのシフト、製品タイプ、または周囲条件が問題と相関しているかを追跡することは、通常、フラグが立てられた単一のバッチ後に機械を事後的に調整するよりも生産的です。すべての内部設定が同じであっても、特に周囲湿度とプラント温度によって冷却トンネルのパフォーマンスが変化する可能性があります。そのため、一部の施設では、季節の変わり目に製品の品質チェックと並行して部屋の状態をログに記録しています。
よくある質問
Q1: エンローバーとディッピングマシンの違いは何ですか?
浸漬機は通常、個々の製品を静的または軽く撹拌したチョコレート浴に浸しますが、エンローバーは製品がメッシュベルト上のチョコレートのカーテンの下を移動し、その後エアナイフでトリミングされ、専用の冷却トンネルが続く連続システムです。エンローバーは連続大量生産向けに構築されているのに対し、浸漬装置は小規模またはより職人的な作業に適しています。
Q2: エンロービングラインでのコーティングの厚さはどのように制御されますか?
コーティングの厚さは、カーテンの流れ自体ではなく、主にエアナイフの圧力と角度によって設定されます。カーテンは余分なコートを完全に塗布し、エアナイフで余分な部分を吹き飛ばして目標の厚さを残します。通常、この厚さは製品の重量要件に合わせて少しずつ微調整できます。
Q3: エンローブ製品のチョコレートブルームの原因は何ですか?
ブルームは、不適切な焼き戻し、冷却中の温度変動、または包装後の高温と低温の変動する状態での最終製品の保管によって最もよく発生します。これは鈍い灰色または白色の表面フィルムとして現れ、食品の安全性の問題ではありませんが、外観や質感に影響を与えるため、品質欠陥として扱われます。
Q4: 1 つのエンロービングラインで複数の製品タイプに対応できますか?
ほとんどのラインは、コーティング重量、ベルト速度、およびプレボトマー設定が実行間で調整されていれば、ベルト幅と冷却トンネルの長さの制限内で、さまざまな製品の形状とサイズを処理できます。非常に多様な製品が混在する施設では、特定の構成を選択する前に切り替え時間を確認する必要があります。
Q5: 冷却トンネルの長さはどれくらい必要ですか?
トンネルの長さの要件は、ベルト速度と目標コーティング重量によって異なります。これは、コーティングが厚く、ベルト速度が速いほど、製品がアウトフィードに到達する前にチョコレートが完全に固まるのに必要な時間が長くなるからです。これは通常、必要な滞留時間と特定のラインの走行ベルト速度の組み合わせから計算されます。