

QMJ シリーズ チョコレート ボール ミルはどのようにして 20 ミクロン未満のココアの細かさを達成するのですか?
なぜ粒径がチョコレートの食感の最大の要因となるのか
経験豊富なチョコレートメーカーは誰でも、最終的には同じ教訓を学びます。塊の粒子構造が間違っている場合、レシピの調整では限界があるということです。人間の舌は、固体粒子が約 25 ~ 30 ミクロンを超えると固体粒子を検出します。そのため、チョコレートが滑らかに感じるかザラザラと感じるかは、最終的には成分表ではなく粉砕段階で決まります。ココア固形分、砂糖の結晶、および粉乳はすべて、このしきい値よりもはるかに粗く、場合によっては予備混合直後から 100 ~ 200 ミクロンの範囲になるため、粒子集団全体を知覚線以下に下げるには、制御された機械的縮小プロセスが必要です。
ここは、 チョコレートグラインダーマシン スチールメディアを中心に構築されており、単純な混合やコンチングだけでは達成できない働きをします。コンチングは風味を生み出し、水分と粘度を管理しますが、硬い砂糖やカカオの破片を分解するには比較的不十分なツールです。最初に微粉砕を行う必要があり、それをすべてのバッチにわたって一貫して行う必要があります。そうしないと、下流のフレーバー開発段階で、まだ大きすぎて滑らかに感じることができない粒子を研磨しようとすることになります。
サイズが小さい粒子にもリスクが伴います。目標範囲よりはるかに低いココアバター懸濁液を粉砕すると、脂肪でコーティングする必要がある表面積が増加し、粘度が上昇し、テンパリングや成形などの後の加工ステップがより困難になる可能性があります。目標は、単に小さくすることではなく、エンロービング用のクーベルチュール、複合コーティング、充填ペーストなど、目的の製品カテゴリに適合する狭く予測可能な粒度分布であることです。
単一の平均値がすべてを物語らない理由
2 つのバッチで同じ平均粒度測定値が報告されますが、それでも舌の上で著しく異なると感じられます。平均と同じくらい重要なのは、分布の広がりです。ほぼすべての粒子が 20 ミクロン付近に密集しているバッチは、同じ平均を持ちながらも大きな断片の長い尾がまだ存在するバッチよりも滑らかに感じられます。これが、経験豊富な品質チームがバッチをリリースする前に複数のグラインドメーターの測定値を確認する理由の 1 つです。狭い分布は、平均値のみよりも口当たりの強力な予測因子であるためです。
その狭い分布を一貫して達成できるかどうかは、主に粉砕チャンバー内の滞留時間と、塊が媒体床にどれだけ均一にさらされるかによって決まります。質量を不均一に流し、その一部を最高せん断ゾーンを迂回させる機械は、サイクル全体の実行時間に関係なく、常により広い広がりを生成します。そのため、チャンバーの設計と流れの均一性が生の研削力と同じくらい重要です。
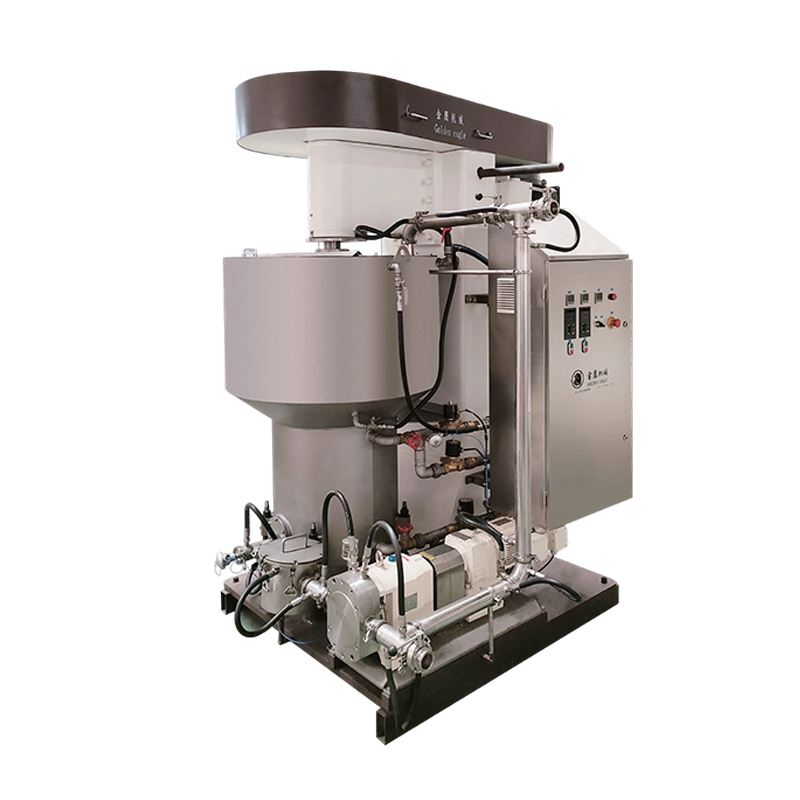
どのようにして QMJシリーズ チョコレートボールミル ココア固形物を微粒子サイズに縮小します
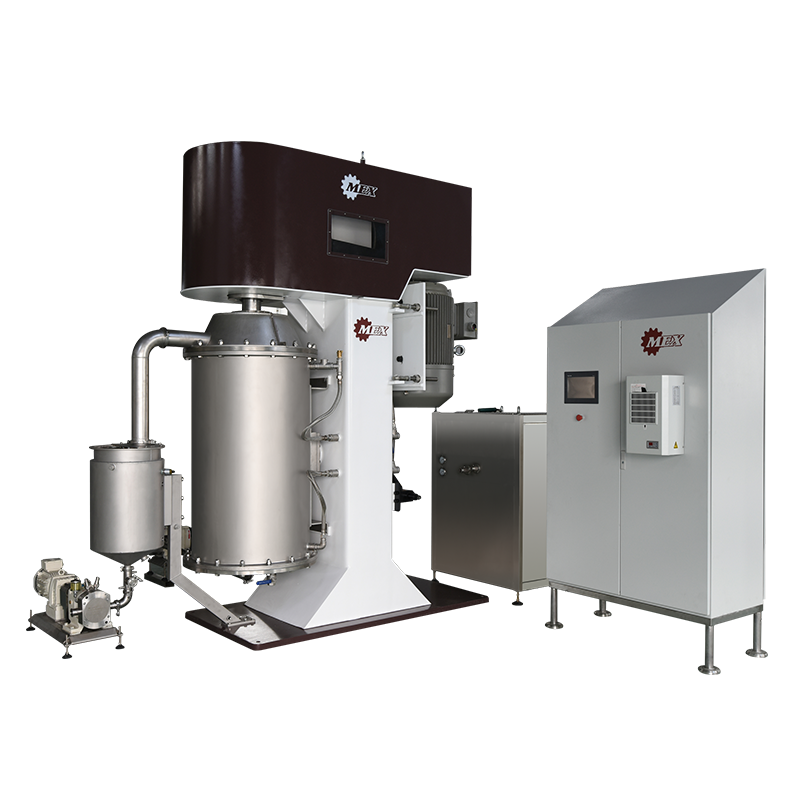
チョコレート用のボールミルは単純な機械原理で動作します。つまり、事前に混合された塊が、回転シャフトによって駆動される硬化スチールまたはセラミックビーズが詰められた垂直粉砕シリンダーを通してポンプで送られます。制御されたせん断下でビーズが懸濁粒子と衝突すると、砂糖やカカオ固形分の粗い破片が徐々に破砕されます。次に、塊はジャケット付き保持タンクから粉砕チャンバーを通って再循環され、最初に流れた部分だけではなくバッチ全体が目標の細かさに達するまで何度も通過します。
温度制御は機械的動作そのものと同じくらい重要です。粉砕室内の摩擦により熱が発生します。その熱がタンクとシリンダーの両方の周りのウォータージャケットを通じて管理されないと、脂肪相が過熱し、結晶の挙動が変化したり、望ましくないフレーバーの変化が加速したりする可能性があります。よく設計された カカオグラインダー サイクル全体を通じて質量を狭い温度帯域内に維持するため、時間の経過とともに変化する唯一の変数は粒子サイズであり、温度変動によって引き起こされる粘度ドリフトではありません。
プロセスフロー: プレミックスから完成品の細かさまで
ビーズ自体は徐々に磨耗するため、ミルの設計では媒体の分離も考慮する必要があり、粉砕要素をチャンバー内に保持しながら、液化した塊が出口の細かいスクリーンを自由に通過できるようにします。この分離段階は、ボールミル粉砕の何気ない説明ではしばしば見落とされますが、日常の操作では最も故障しやすいコンポーネントの 1 つであり、製品の純度とメンテナンスのために機械を開ける頻度の両方に直接影響します。
手持ちのバッチのメディア サイズの選択
ビードの直径は固定設定ではありません。これは、経験豊富なオペレーターがレシピに合わせて調整する変数です。大きいビーズはより多くの衝撃力を与え、粒子がまだ比較的粗いサイクルの初期段階に適していますが、小さいビーズはより密に固まり、パスごとに多くの接触点を作成します。そのため、残りの粒子がすでに小さく、力任せではなく頻繁で穏やかな衝撃が必要な最終研磨段階に有利です。単一のビーズ サイズでバッチ全体を実行するのは一般的な近道であり、初期段階の能力が不足したり、最終段階の効率が本来よりも低くなったりする傾向があります。
また、粉末度が向上し、脂肪がコーティングする粒子の総表面積が大きくなるにつれて、バッチの粘度も変化します。そのため、より濃厚な懸濁液での過剰な熱の蓄積を避けるために、サイクルの開始時に質量を効率的に移動させた同じ回転速度を、後で下げる必要がある場合があります。これは、バッチがスケジュールどおりに終了するか、目標の数十分の 1 ミクロン手前で遅れてしまうバッチを分ける微妙な調整です。
研削サイクルにわたる繊度曲線はどのように見えるか
繊度の低下は直線的ではありません。通常、粉砕の最初の 1 時間で最大かつ最も壊れやすい粒子が迅速に除去され、粉砕時間対時間のグラフで急激な低下が生じます。残りの粒子が小さくなり、破砕しにくくなるにつれて、改善の速度は遅くなります。そのため、初期の曲線だけを観察しているオペレーターは、機械がより強力であるか、バッチが実際よりも早く終了すると考えることがあります。
一般的な研削サイクルにおける粗さの減少
実際には、この曲線が、ほとんどのオペレーターが固定タイマーのみに頼るのではなく、手持ちのマイクロメーターまたは粉砕計を使用して定期的に粒度をチェックする理由です。周囲温度、粉砕媒体の鮮度、プレミックス中のカカオバターと固形分の比率はすべて、曲線が平坦になる場所で変化します。脂肪含量が高いバッチは、粒子が媒体床をより少ない抵抗で移動するため、一般により速く粉砕されますが、より多くの乾燥固体を含むリーンなレシピは、同じエンドポイントに到達するまでに時間がかかります。
収益減少点をはるかに超えてミルを稼働させると、エネルギーが浪費され、口当たりが有意に改善されることなく、ビードとシャフトシールの両方に不必要な磨耗が加わります。最も効率的な演算子は、曲線をオーバーシュートのターゲットではなく、停止信号として扱います。
機械的縮小の各段階で達成される細かさ
プロセス全体を個別の段階に分割すると、バッチのどこでパフォーマンスが低下しているかを診断しやすくなります。粗い予備粉砕は最大の砂糖結晶を処理し、予備粉砕パスはその塊を使用可能な懸濁液にし、ボールミル自体が一次還元と最終研磨パスの両方を実行します。各ステージには、以下に示す独自の現実的な出力範囲があります。
処理段階ごとの典型的な出力の細かさ
| 処理段階 | 出力細かさ | 主な目的 |
|---|---|---|
| 粗粉砕 | 約150um | 粗糖とニブの破片を分解します。 |
| プレグラインドパス | 約85μm | ポンピング可能なサスペンションを作成する |
| ボールミル一次 | 約35μm | バルク粒径の縮小 |
| ボールミル最終研磨 | 約20um | 感覚的な滑らかさの目標を達成 |
予備粉砕段階をスキップして、過度に粗い塊をミルに直接供給することは、結果が不均一になる最も一般的な原因の 1 つです。これは、大きすぎる破片が媒体分離スクリーンに詰まったり、ミルが定格サイクル タイムが示すよりもはるかに長く稼働する可能性があるためです。
これらの範囲はレシピの構成によって変化することにも注目してください。高脂肪クーベルチュール配合物は、脂肪分が粒子と粉砕媒体の間の潤滑剤として機能するため、脂肪分の少ない、高固形分の化合物コーティングよりもわずかに速く各段階を通過する傾向があります。幅広い製品混合を運用している施設では、ラインを通過するすべてのバッチの単一の一般的なサイクル タイムに依存するのではなく、主要な配合ごとにこのような短い参照テーブルを手元に置いておくことがよくあります。
バッチ粉砕と連続精製システムの比較
生産者が重量を量る チョコレート用ボールミル 連続マルチシリンダー精製ラインと比較して、実際には 2 つの異なる生産哲学のどちらを選択するか決定する必要があります。バッチ システムなど QMJ バッチ式ボールミル 、固定量の塊を 1 つのタンクで最初から最後まで処理してから次に進むため、レシピの切り替えが簡単になり、中小規模の事業でも資本コストを管理しやすくなります。連続システムは、大量の物質を一連のチャンバーに途切れることのない流れで押し出すため、同じ配合物をより大量に 24 時間体制で実行する施設に有利です。
バッチ粉砕と連続精製: パフォーマンスプロファイル
上のレーダー プロファイルは、普遍的なルールではなく、一般的なトレードオフ パターンを示しています。バッチ粉砕は、単一のタンクを数時間で洗浄して別の配合物を再充填できるため、レシピの切り替え速度と資本効率でスコアが高くなる傾向がありますが、連続ラインではレシピ間の相互汚染を避けるためにフルフラッシュサイクルを実行する必要があることがよくあります。連続システムは一般に、施設が狭い製品範囲を大量に生産すると、チャンバー内の質量の移動が決して止まらないため、持続的なスループットを実現します。
装置のサイズが適切に設定され、維持されていれば、粉砕度の制御と均質性は両方の形式で同等になります。そのため、通常、決定は生の粉砕能力だけではなく、生産構成によって決まります。
どこで QMJ-1 バッチ式チョコレートボールミル 生産ラインにフィット
小型のバッチマシンは、チョコレートや菓子製造の幅広い分野において特定のニッチな分野を占めています。これらは、原材料のスループットよりも柔軟性を必要とする施設によく見られます。たとえば、レシピを頻繁に変更する工芸品や職人の生産者、本格的な生産に着手する前に新しい配合を検証するパイロットおよび製品開発ライン、特殊な生産のための容量を備えた大規模な連続ラインを補完する中規模の製造業者などです。
このクラスのマシンは、 カカオ豆粉砕機 原料が完成したカカオマスであっても、より濃縮された液流であっても、同じ再循環粉砕原理が適用されるため、砂糖やミルク成分とブレンドする前にカカオニブまたはリキュールを精製する、プロセスの早い段階でサプリメントを補給します。
チョコレート自体以外にも、同様の機械的アプローチがナッツバター、シードペースト、および粗い粒子から滑らかな懸濁液への同等の低減を必要とする特定のスプレッド配合物に頻繁に適用されます。これが、バッチボールミルが単一目的の装置ではなく混合製品の製菓施設で多用途の設備となる傾向がある理由の一部です。
パイロットバッチからより本格的な本番稼働への拡張
多くの施設は、特に、開発チームが新しい配合、包装コンセプト、または季節限定製品を、失敗しても大量の成分を無駄にしない十分な規模で検証できるため、コンパクトなバッチユニットから始めます。レシピが完成し、需要が増大すると、メディアの衝撃と再循環の基礎となる物理学は体積によって変化せず、サイクルあたりのスループットのみが変化するため、通常、同じバッチ粉砕原理がタンクサイズの拡大に直接変換されます。これにより、小規模バッチミルは、生産量が増加すると廃止される装置ではなく、実用的な出発点となります。これは、大規模なラインが稼働した後も、特殊な生産や限定生産に引き続き対応できるためです。
バッチごとに一貫した細かさを維持する運用慣行
一貫性により、多くの操作で認識以上の価値が失われます。うまく稼働したバッチで優れた精度を実現できる機械であっても、いくつかの操作習慣を無視すると、不均一な結果が生じる可能性があります。
- 入ってくる砂糖と乾燥成分を事前にスクリーニングして、混合タンクに到達する前に大きすぎる塊を除去します。
- ジャケットの水温を周囲条件によって変動させるのではなく、メーカー指定の範囲内に維持してください。
- バッチ間で測定値を同等に保つために、毎回同じ測定方法を使用して一定の間隔でサンプルの細かさを測定します。
- メディア分離スクリーンが損傷していないか定期的に検査してください。スクリーンが損傷するとビーズが製品の流れに漏れ出す可能性があるためです。
- 各レシピに固有の参照曲線を構築するために、時間の経過に伴う細かさの結果に対してサイクル時間を記録します。
数十のバッチにわたる粒度データを追跡するオペレーターは、変動の最大の原因はミル自体ではなく、粉砕段階に入る予混合比の一貫性のなさであることに気づくことがよくあります。上流の混合制御を強化すると、ミル設定を調整するよりも再現性が向上することがよくあります。
レシピ固有の文書が重要なのは、カカオバターの割合が高い配合物は、より希薄な配合コーティングよりもせん断下での挙動が大きく異なるためであり、組成に関係なくすべてのバッチを同じ固定サイクル時間で処理することは、エネルギーの無駄と製品の一貫性のない発生源のより避けられるものの 1 つであるためです。
ボールミルシステムのメンテナンスと寿命に関する考慮事項
継続的な機械的負荷の下で研磨媒体を使用して動作する研削装置には、予測可能な摩耗点があり、基本的なメンテナンス スケジュールにより、耐用年数と製品の一貫性の両方が延長されます。
| コンポーネント | 一般的なチェック間隔 | 注意すべき障害信号 |
|---|---|---|
| 粉砕メディア(ビーズ) | 500 ~ 800 稼働時間ごと | 過去の平均よりも粉末度の進行が遅い |
| シャフトシール | 毎月の目視検査 | シールハウジングでの目に見える漏れまたは生成物の蓄積 |
| 分離画面 | 毎週の清掃サイクル | 排出時の流量の減少またはビーズのキャリーオーバー |
| ジャケット冷却システム | 四半期ごとのスケール除去 | 通常負荷時の質量温度の上昇 |
| 駆動モーターとベアリング | メーカースケジュールによる | 起動時に異常な振動や異音がする |
計画外のダウンタイムのほとんどは、これらのコンポーネントのうちの 2 つまたは 3 つだけが原因です。そのため、単純なチェックリストを作成して特定のシフトに割り当てる方が、何かが故障するまで単に稼働している機器に依存するよりも効果的であることがよくあります。定期的にビードの補充とシールチェックを受ける機械は、通常、長年にわたる定期的な生産において定格粉末度性能を維持することが期待できます。
よくある質問
Q1: 滑らかな口当たりを得るには、チョコレートの粒度はどれくらいに達すればよいですか?
人間の味覚は通常、この範囲未満の粒子を検出できないため、ほとんどのメーカーは最終的な細かさ 18 ~ 25 ミクロンを目標としていますが、複合コーティングや詰め物の配合では、意図するテクスチャーに応じて、わずかに粗い終点が許容される場合があります。
Q2: 一般的な研削サイクルにはどのくらい時間がかかりますか?
サイクルの長さはバッチの組成と開始時の細かさによって異なりますが、バッチ式ミルであらかじめ混合したココアと砂糖の懸濁液を目標の細かさまで下げるには 2 ~ 4 時間が一般的です。
Q3: チョコレートボールミルはチョコレート以外の製品も加工できますか?
はい、同じ再循環粉砕原理が、ナッツバター、シードペースト、カカオリカー精製、および粗い懸濁液から滑らかなペーストへの還元が必要な特定のスプレッドまたはフィリング配合物に広く使用されています。
Q4: サイクルの後半段階で研削速度が大幅に低下するのはなぜですか?
粒子が収縮するにつれて、粒子は破壊されにくくなり、粉砕メディアが作用する抵抗が小さくなります。そのため、チャンバー内の機械的作用が変化していない場合でも、自然に粒度曲線が平坦になります。
Q5: バッチ間で粒度がばらつく最大の原因は何ですか?
ミルに入る予混合比の変動とジャケット温度のドリフトが最も一般的な 2 つの原因であり、どちらも通常はミル自体を変更するのではなく、上流のプロセスをより厳密に制御することで修正できます。