

高度な堆積および成形ラインが菓子製造をどのように拡張するか
工業用菓子成型システム
菓子の大量生産には、絶対的な精度、熱制御、機械的信頼性が求められます。現代の工業用チョコレート加工の中心には、液体チョコレートの塊を構造化され、テンパリングされ、完璧に分けられた最終製品に変換するように設計された自動システムがあります。固体ブロック、複雑な充填プラリネ、ミニドロップ、または砂糖の殻をむいたレンズ豆のいずれを処理する場合でも、製造施設は、1 日あたり数百万個のユニットにわたって一貫性を達成するために、特殊な成形構成を導入する必要があります。
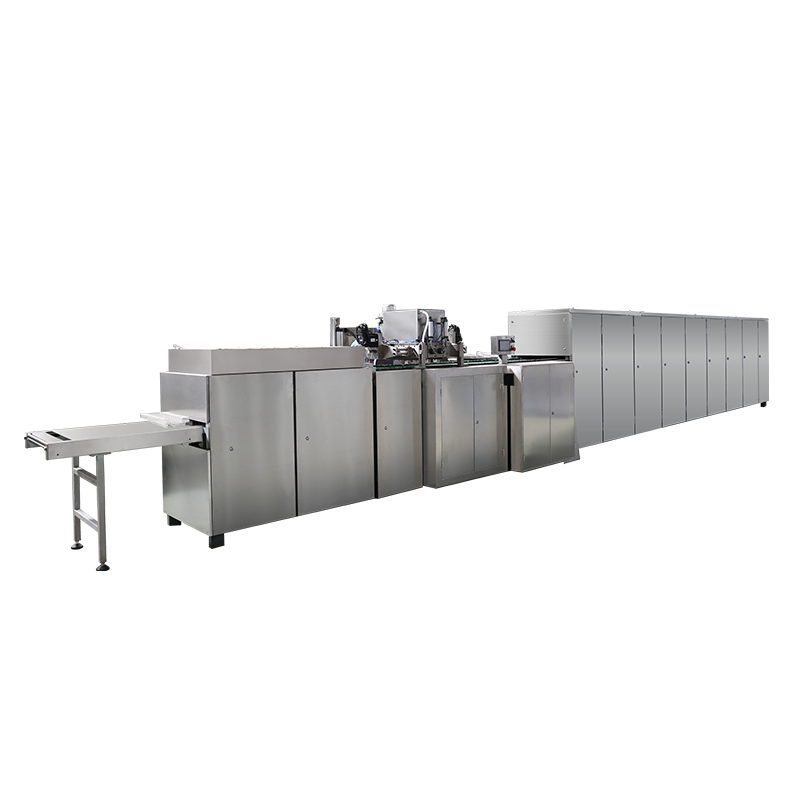
手動または半自動のバッチ生産から完全な連続操作への移行には、流体力学、熱力学的冷却、および機械的同期についての深い理解が必要です。液体チョコレートは非ニュートン流体として振る舞い、堆積プロセス中に一定の撹拌、正確な温度範囲、慎重に計算されたせん断応力を必要とするチキソトロピー特性を示します。塊の温度や機械的圧力がわずかに変化すると、構造上の欠陥、ファットブルームの安定性の低下、または製品重量のばらつきが生じる可能性があります。これらのリスクを軽減するために、最新の製菓施設では、次のような完全に統合されたシステムが導入されています。 q11 チョコレート自動成形ライン 生産ライフサイクル全体にわたって変数を安定させるため。
Q11 チョコレート自動成形ラインの仕組み
自動チョコレート成形機の処理アーキテクチャは、硬質ポリカーボネートの型に一連の正確な熱的および機械的処理を施す連続ループを中心に展開します。ポリカーボネートは、その高い耐衝撃性、温度変動下での寸法安定性、および完成したチョコレートバーに高光沢の光沢を与える優れた滑らかな表面仕上げにより、現代の製菓用型の主な材料として選択されています。
多機能チョコレートバー製造機内のプロセスシーケンスは、いくつかの重要な段階に分けることができます。
- 金型の予熱: 液体の塊がポリカーボネート表面に触れる前に、空の金型は赤外線または対流加熱トンネルを通過します。金型の温度をテンパリングしたチョコレート素材の 1 ~ 2 度以内 (通常 29 ~ 31 度) に上げると、早期の熱衝撃が防止され、界面での脂質の最適な結晶化が保証されます。
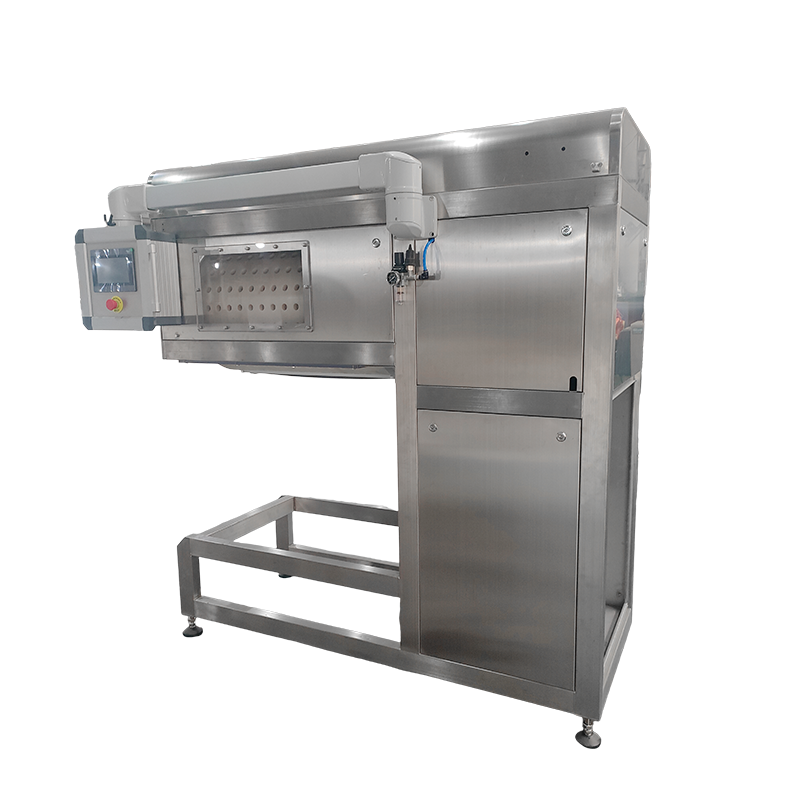
- 体積堆積: 予熱された型は、サーボ駆動のチョコレート デポジッター マシンの下を進みます。デポジッターは、精密ピストンを使用して、ジャケット付きの加熱されたホッパーから調整された量のチョコレートを引き出し、金型キャビティに直接入れます。
- 機械的脱型: 冷却トンネル内で固化した後、金型は反転され、機械的なタッピングまたは空気圧による屈曲機構によって固形バーが包装用の衛生コンベア ベルト上に放出されます。
マルチショットチョコレート堆積技術
チョコレート成形ライン内の高度な構成では、マルチショット チョコレート デポジション ヘッドを利用します。これにより、単一キャビティへの異なる質量の同時または連続注入が可能になります。たとえば、デュアルショット システムでは、ミルク チョコレートの外殻を押し出すと同時に、同心円状の内側ノズル ノズル機構を通じて液体のプラリネ、クリーム、またはキャラメルのコアを射出することで、中心充填プラリネの製造を実行できます。この正確な調整により、凝固段階でコア材料が外殻を突き破るのを防ぎます。
工業用成形構成の技術仕様
一貫した製品スループットと機械的同期を維持するために、産業用ラインは厳密な機械的および熱力学的動作パラメータ内で動作します。以下の表は、ピーク能力で稼働するソリッドおよびマルチショット チョコレート成形機プロセスのエンジニアリング ベンチマークの概要を示しています。
| プロセス変数 | 固形チョコレートバーブロック | 中心に詰まったプラリネ | 2色封入アイテム |
|---|---|---|---|
| 金型予熱温度 | 28~30℃ | 29~31℃ | 28~29℃ |
| ピストンサイクル速度 | 毎分22~28ストローク | 毎分18~22ストローク | 毎分15~20ストローク |
| 振動周波数 | 45~50ヘルツ | 35~40ヘルツ | 40~45ヘルツ |
| 冷却トンネル時間 | 18~24分 | 25~35分 | 20~26分 |
| 風速 | 毎秒4.5~6.0メートル | 毎秒3.5~4.5メートル | 毎秒4.0~5.0メートル |
チョコレートチップ製造の物理学
工業用の製パンおよび製菓業務は、標準化されたドロップ形状のコンポーネントに大きく依存しています。評価する場合 チョコチップライン 多くの場合、中心となる疑問は、形状の均一性を犠牲にすることなく、チョコレートチップを巨大なスケールでどのように製造するのかということです。その答えは、高速冷却トンネルの統合と連携して動作する産業用チップドロップデポジターの機械的動作にあります。

製造プロセスではポリカーボネートの型を完全にバイパスし、代わりに食品グレードのポリウレタンまたはステンレス鋼のコンベア ベルト上に直接塊を堆積させます。このプロセスを推進する主なコンポーネントは、高速動作ニードル バルブを備えたロータリー ドロップ デポジターまたはマニホールド プレートです。液体チョコレートは、ベルトの全幅にわたる精密なオリフィスの列を通って押し出されます。
チョコレートチップはどのように作られるのか: ステップバイステップ
- 質量供給と圧力の安定化: テンパリングされたチョコレート塊は、ジャケット付きの分配マニホールドにポンプで送られます。外縁に堆積したチップが中心のチップと正確に同じ質量になるように、内圧はマニホールドの幅全体にわたって完全に均一に保たれなければなりません。
- ドロップ形成: 堆積ノズルが開くと、特定の量のチョコレートが移動ベルト上に流れます。チョコレートの塊の下向きの速度とベルトの水平方向の速度が相互作用して、チップの底面の直径を形成します。
- スナップアクション: チョコレートボタンまたはチョコレートチップの特徴的な尖った上部を作成するには、ノズルアセンブリまたはニードルバルブが流れを急激に遮断し、わずかに上向きの垂直運動を実行するか、圧縮空気の速いパルスを利用します。これにより、流体塊の尾部が分離され、表面張力によって上部が冷却ベルトに衝突する前に点に引き寄せられます。
- 急速対流冷却: ベルトは、形成されたチップの列を直ちにマルチゾーン冷却トンネルに運びます。チップの表面積と体積の比率は標準的なチョコレート バーよりもはるかに大きいため、熱亀裂や強化されていないベースを引き起こすことなく結晶構造を固定するには、冷却プロファイルを積極的に管理する必要があります。
チョコレートビーンズ生産ラインでの成形とカレンダー加工
チョコレートレンズ豆、豆、または球体は、三次元曲面であるため、製造に独特の課題が生じます。金型表面やコンベアベルト上に置かれるため下面が平らになるバーやチップとは異なり、チョコレートボタンや豆の形をしたセンターは、形成中に完全な構造的分離が必要です。これは専門化されたツールによって実現されます。 チョコレート豆の生産ライン ダブルローラーカレンダー技術を採用。
このプロセスは、内部が氷点下 (摂氏 -15 ~ -25 度の間) に冷却された 2 つの平行で逆回転するスチール ローラーに依存します。これらのローラーの表面は、一致する半キャビティを備えて精密機械加工されています。液体の、テンパリングされていない、または部分的にテンパリングされたチョコレートが 2 つのローラー間のニップポイントに供給されると、その塊は冷たい鋼の表面と接触すると瞬時に凍結します。
冷却されたローラーは、チョコレートを圧縮して、チョコレートの薄いフラッシュ層によって一緒に保持された固化した豆の中心からなる連続ウェブまたはシートにします。この冷たくて脆いウェブは、ローラーの下側から連続冷却コンベア ベルト上に排出されます。コンベアはウェブを安定化トンネルに通して搬送し、そこで内部のチョコレート構造がコア全体の硬化を完了します。
完全に固化すると、ウェブは機械式回転ドラムに入ります。ドラムの回転運動により、脆いフラッシュマージンが割れて、硬化したコアから分離されます。分離されたフレークはスクリーンの下に集められ、完全にリサイクルするために溶解タンクに戻されるため、原材料の無駄がゼロになります。滑らかで丸みを帯びたチョコレート ビーンの中心は、シュガー コーティング部門に移送される準備が整い、そこでパンニング ドラム内でシロップとワックスのポリッシュが複数層塗布され、最終的にサクサクした外側のシェルが完成します。
熱力学的冷却と結晶の安定化
デポジッターまたは成形機のパフォーマンスは、下流の冷却トンネル統合の機能によって直接制約されます。チョコレートの固化は、単なる温度低下のプロセスではありません。それは複雑な結晶化プロセスです。ココアバターは複数の多形性グリセリドで構成されており、構造的硬度、きれいなスナップ、およびファットブルームに対する長期耐性を保証するために、これらを安定なフォーム V 結晶に導く必要があります。
産業用冷却トンネルは、この結晶転移を最適化するために、個別の動作ゾーンを備えて設計されています。
- ゾーン 1: 放射予冷: この最初のゾーンでは、放射冷却プレートまたは低速気流を使用して、入るチョコレート マスの温度を約 30 ℃ から 24 ℃ までゆっくりと下げます。この遅い初期ステップにより、チョコレート製品の上面での不安定なフォーム IV 結晶のショック形成が防止されます。
- ゾーン 2: 対流凝固: これはトンネル内で最も寒いエリアで、摂氏 11 ~ 14 度の範囲の温度で高速の逆流空気流が利用されます。この段階では、安定化カカオバター脂質によって放出される結晶化潜熱が急速に抽出されます。
- ゾーン 3: 再加熱と調整: 開放包装室に入る前に、チョコレートは最終チャンバーを通過し、そこで温度が徐々に上昇し、摂氏 16 ~ 18 度まで戻ります。これにより、製品が製造現場の周囲露点よりも高くなり、チョコレートの表面に水が結露するリスクがなくなり、表面の糖分が溶けて永久的なシュガー ブルーム欠陥が生じる可能性があります。
菓子製造に関するよくある質問
Q1: ポリカーボネート金型では、チョコレートを蒸着する前に正確な予熱が必要なのはなぜですか?
チョコレートを冷たいポリカーボネートの型に流し込むと、液体の塊は即座に熱衝撃を受けます。この急速な冷却により、不安定な脂質結晶が表面に即座に形成され、その結果、外観の仕上げが鈍くなり、構造が脆くなり、きれいに型から取り外せなくなります。焼き戻した塊を 1 ~ 2 度以内に予熱すると、安定した Form V 結晶が表面界面全体に均一に形成されます。
Q2: チョコレートチップラインはドロップの物理的なサイズをどのように調整しますか?
チョコレートチップのキログラム当たりの個数または物理的サイズは、デポジターピストンの体積ストローク変位、下にあるコンベアベルトの線速度、およびテンパリングされたチョコレートマスの温度依存粘度という 3 つの異なる変数を調整することによって制御されます。ピーク形状の微調整は、ノズル分離機構の上下ストロークのタイミングを変更することで対応します。
Q3: 標準的な自動成形ラインでは、ナッツが含まれたチョコレート配合物を製造できますか?
はい、デポジターユニットに特殊な封入バルブと回転ステアリング機構が装備されている場合に限ります。ピストンチャンバーやノズルプレート内の機械的な詰まりを防ぐため、デポジターマニホールドに入る前に、介在物片を正確にさいの目切りにし、ジャケット付き混合ホッパー内で均質な混合物にブレンドする必要があります。
Q4: ローラーカレンダー加工の段階でチョコレートビーンズが割れたりひび割れたりする原因は何ですか?
冷却ローラーの温度設定が操作上の供給速度に対して低すぎると亀裂が発生し、ウェブ構造が完全に形成される前にチョコレート素材が過度に脆くなる原因となります。あるいは、2 つの逆回転ローラー上の一致するハーフキャビティの位置合わせが不適切で、中央のフラッシュ面に沿って構造的な脆弱性が生じることが原因である可能性があります。
Q5: 冷却トンネルの空調ループ内で除湿が重要なのはなぜですか?
除湿システムは、冷却トンネル内の相対湿度を 45% 未満に保ちます。暖かく湿った工場周囲の空気が冷却ゾーンに入ると、冷たい製品の表面に湿気が凝縮します。この凝縮によりチョコレート配合物内に存在するスクロースが溶解し、水分が蒸発するとシュガー ブルームとして知られる白い粉末状の結晶性残留物が残ります。